rosca de parafuso FORMING
Por que enrolamos nossas roscas Fluxo contínuo de grãos de metal, superfície endurecida e acabamento de flanco liso.
NOSSO PROCESSO
Laminação de rosca a frio esquema de fluxo de grãos de metal - ilustrativo, não uma micrografia.
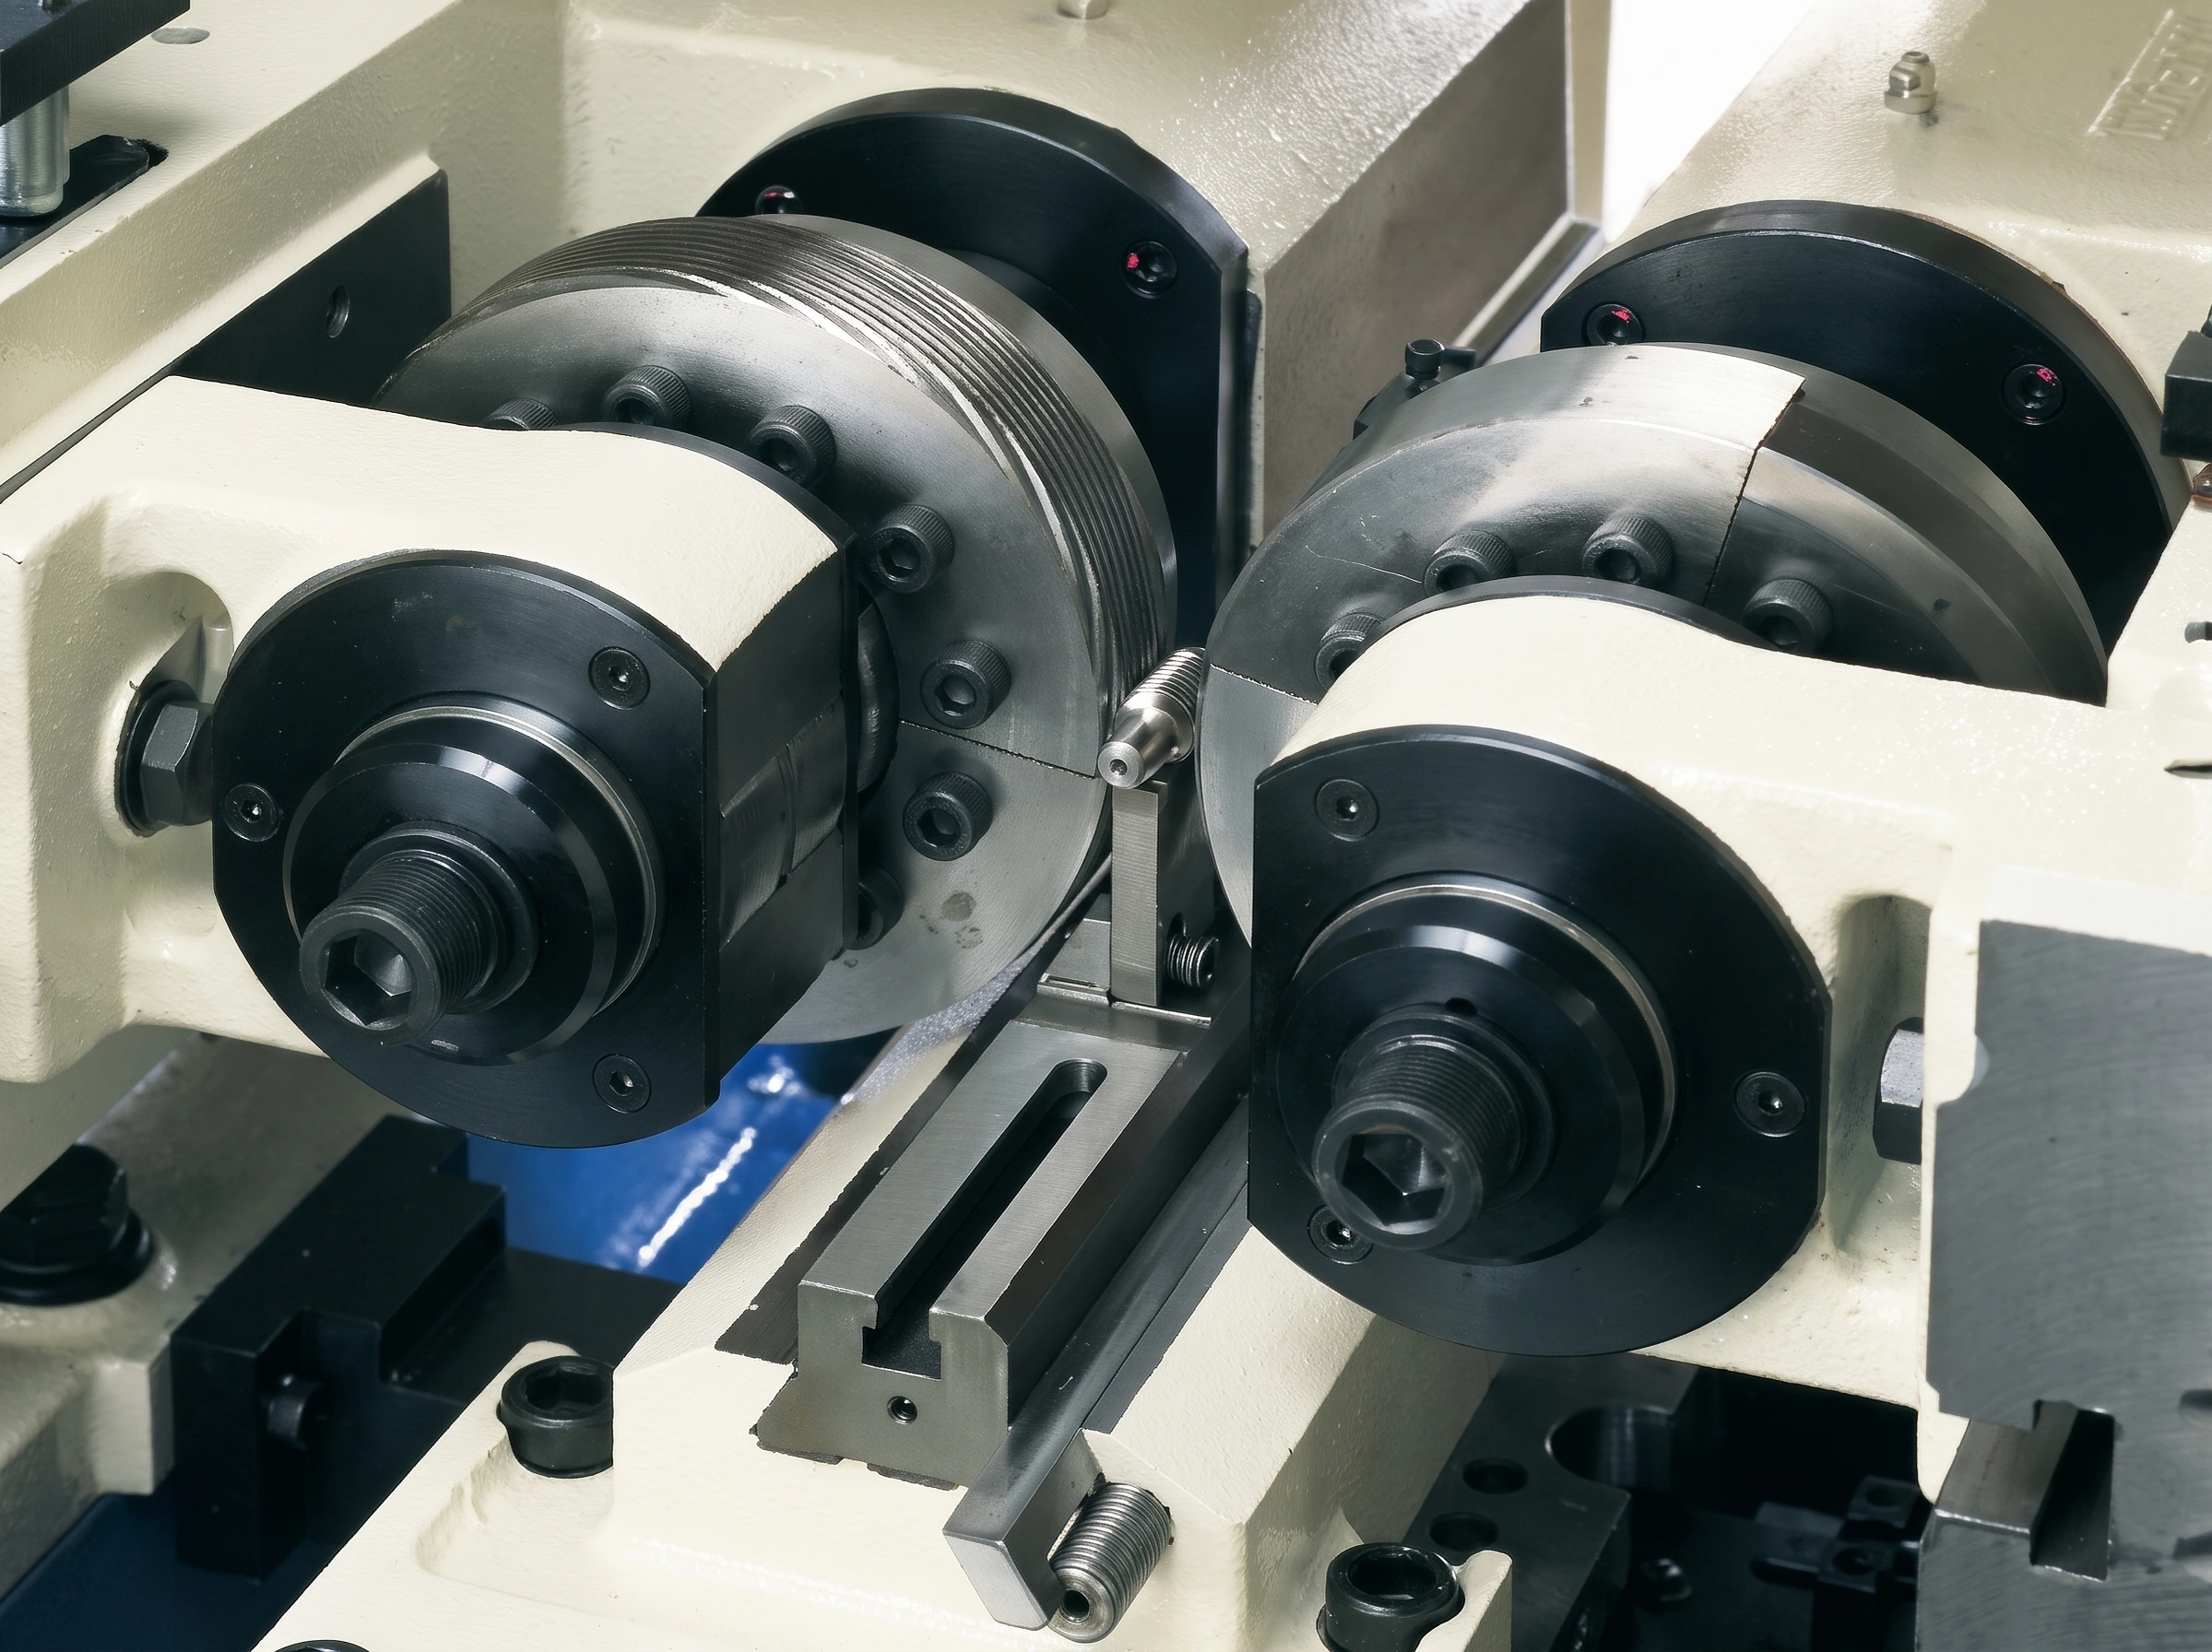
Fluxo contínuo de grãos de metal ao longo dos flancos O material é deslocado e não removido. O grão do metal segue o perfil da rosca do parafuso e permanece ininterrupto da haste até a crista.
Flancos endurecidos pelo trabalho, +30% de resistência à fadiga A laminação comprime a superfície à medida que forma a rosca do parafuso, de modo que a camada mais dura cai exatamente onde a carga cai.
Flancos lisos como espelho Ra 0,2–0,4 µm Menor atrito, pré-carga repetível e redução do desgaste e gripagem do adesivo durante a montagem.
Raízes da rosca conformadas A pressão forma a rosca do parafuso sem as marcas da ferramenta de corte que podem atuar como origens de trincas sob vibração cíclica. CONVENCIONAL
Rosca cortada esquema de fluxo de grãos de metal - ilustrativo, não uma micrografia.
Fluxo de grãos de metal interrompido O giro corta os grãos do metal em cada flanco, interrompendo a estrutura da fibra ao longo do caminho da carga.
Tensão de entalhe na raiz da rosca do parafuso A raiz cortada e as marcas da ferramenta podem concentrar a tensão quando a junta é carregada.
Fadiga sob vibração As rachaduras podem começar na raiz e se propagar sob cargas repetidas.
Flancos mais ásperos, maior desgaste adesivo e risco de gripagem Marcas de ferramentas podem aumentar o atrito e a dispersão do torque e aumentar a chance de emperramento durante a montagem. O mesmo envelope, vida útil mais longa — ou a mesma vida em um envelope menor.