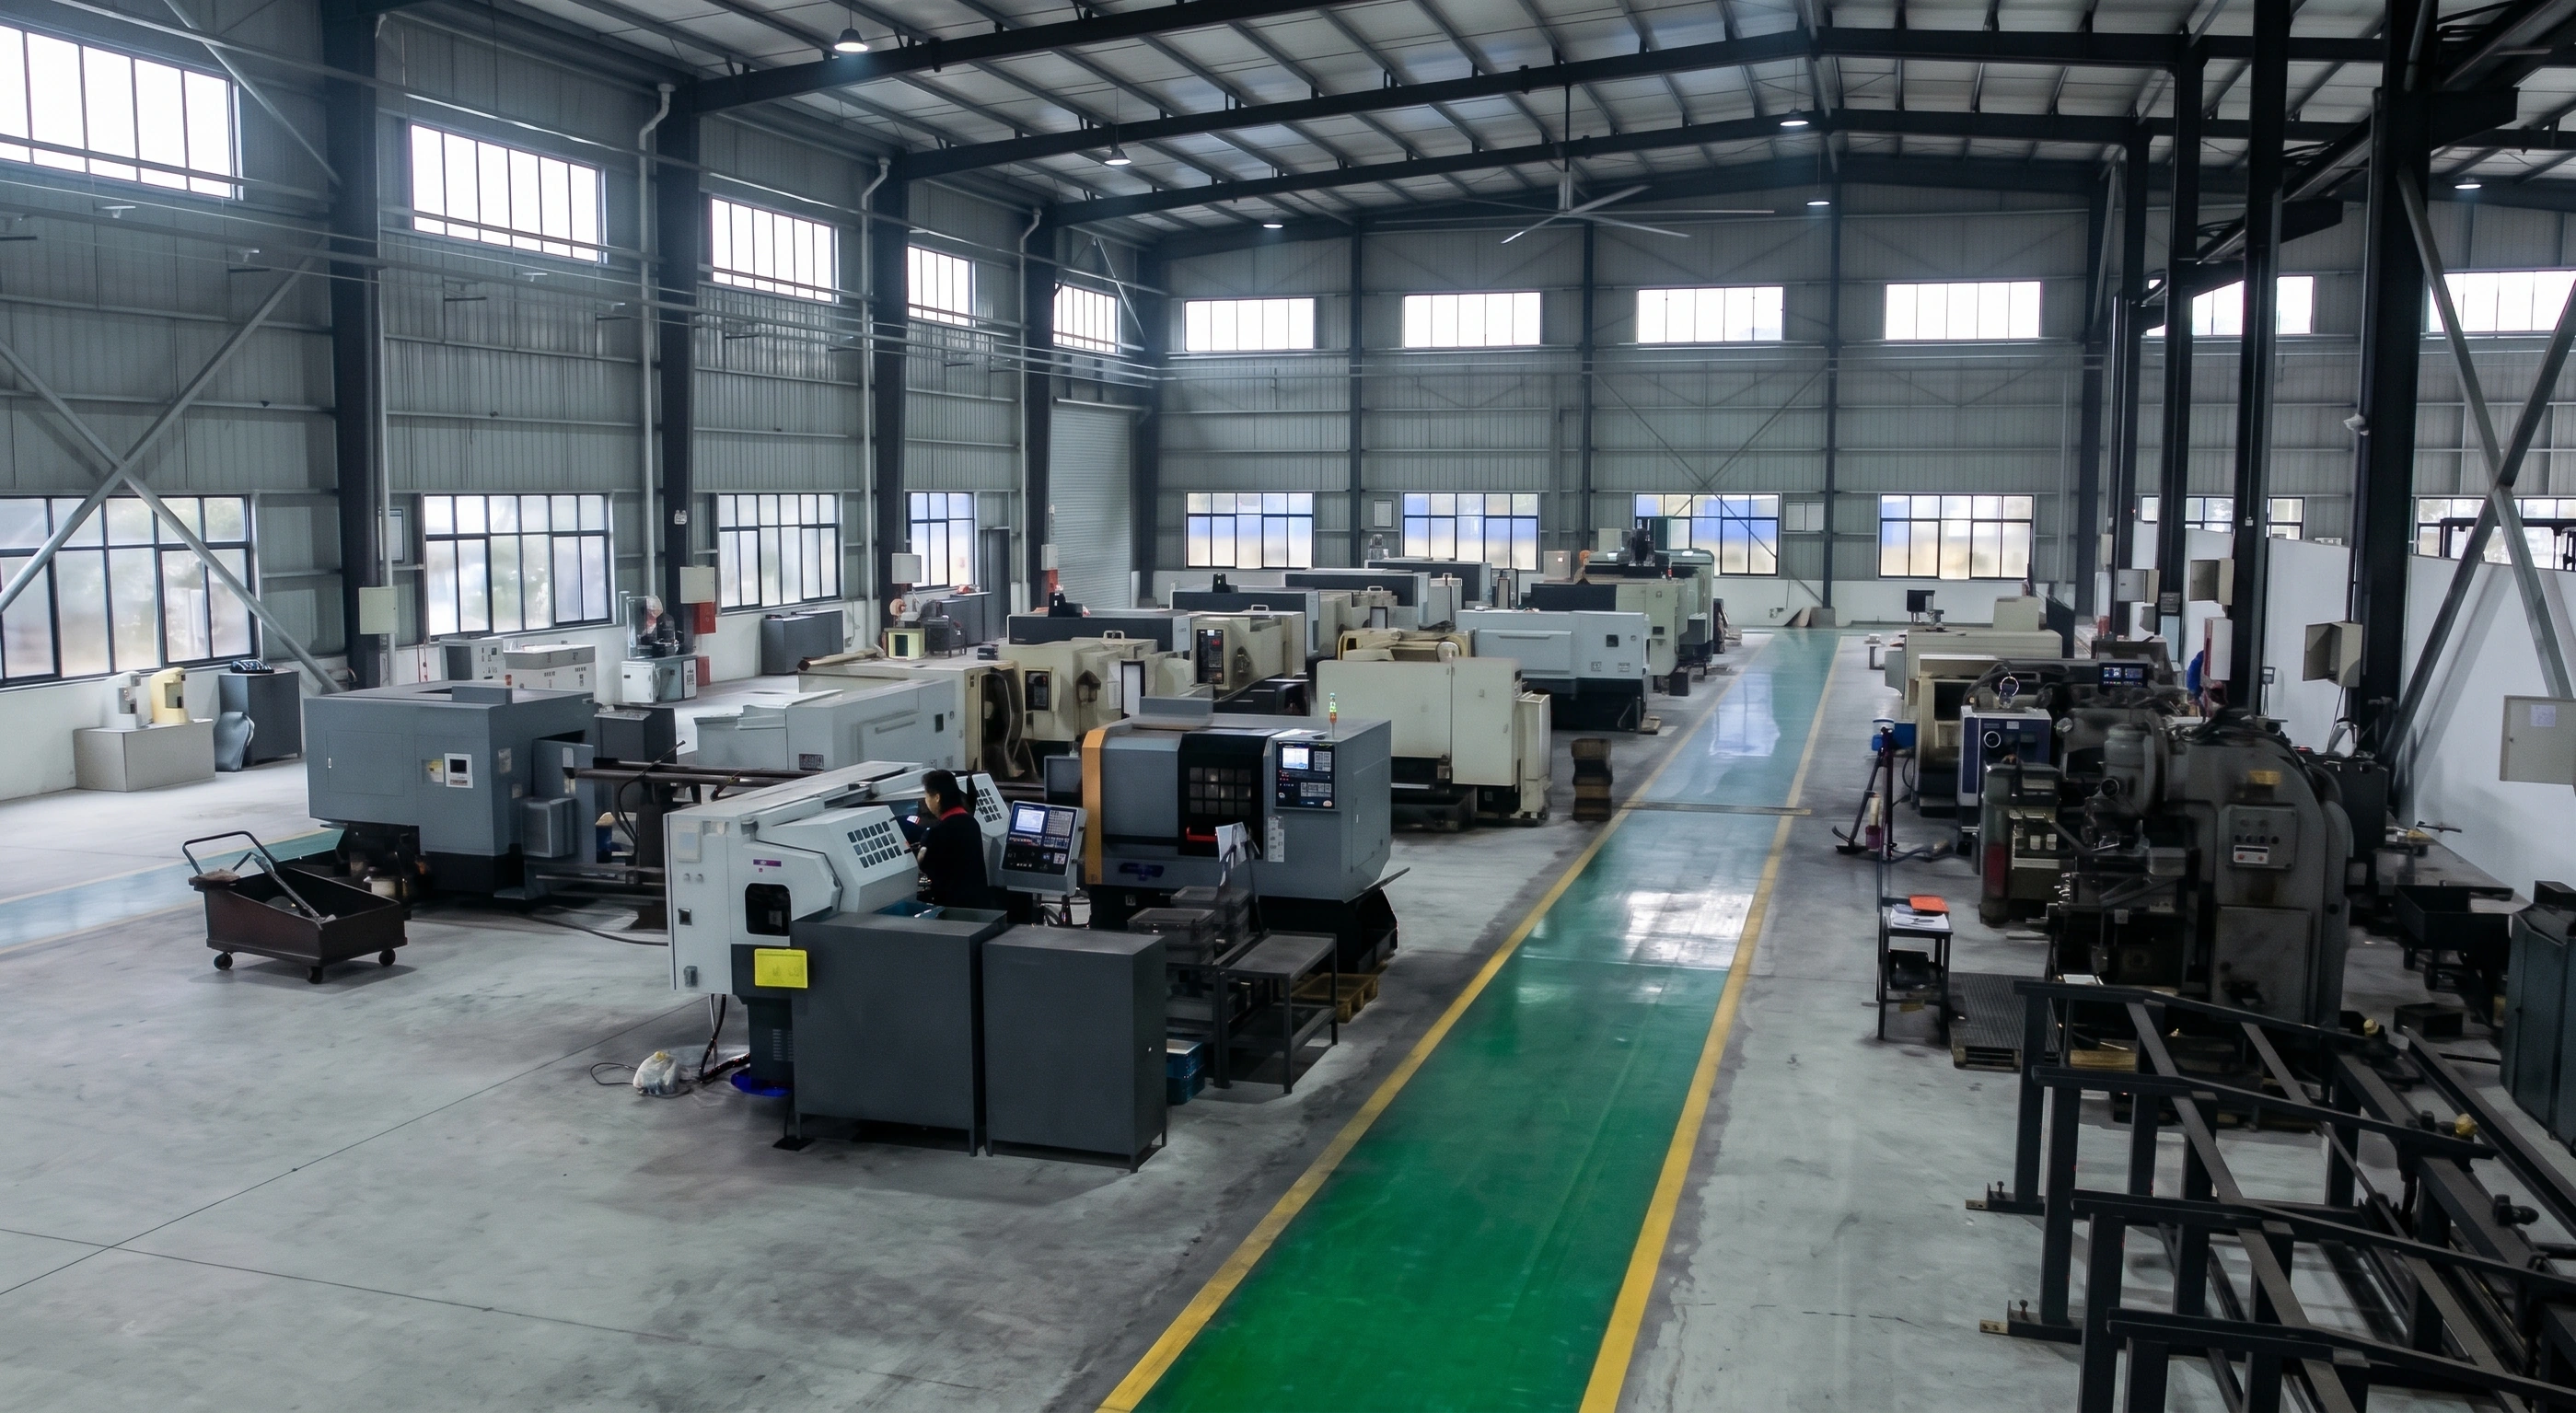
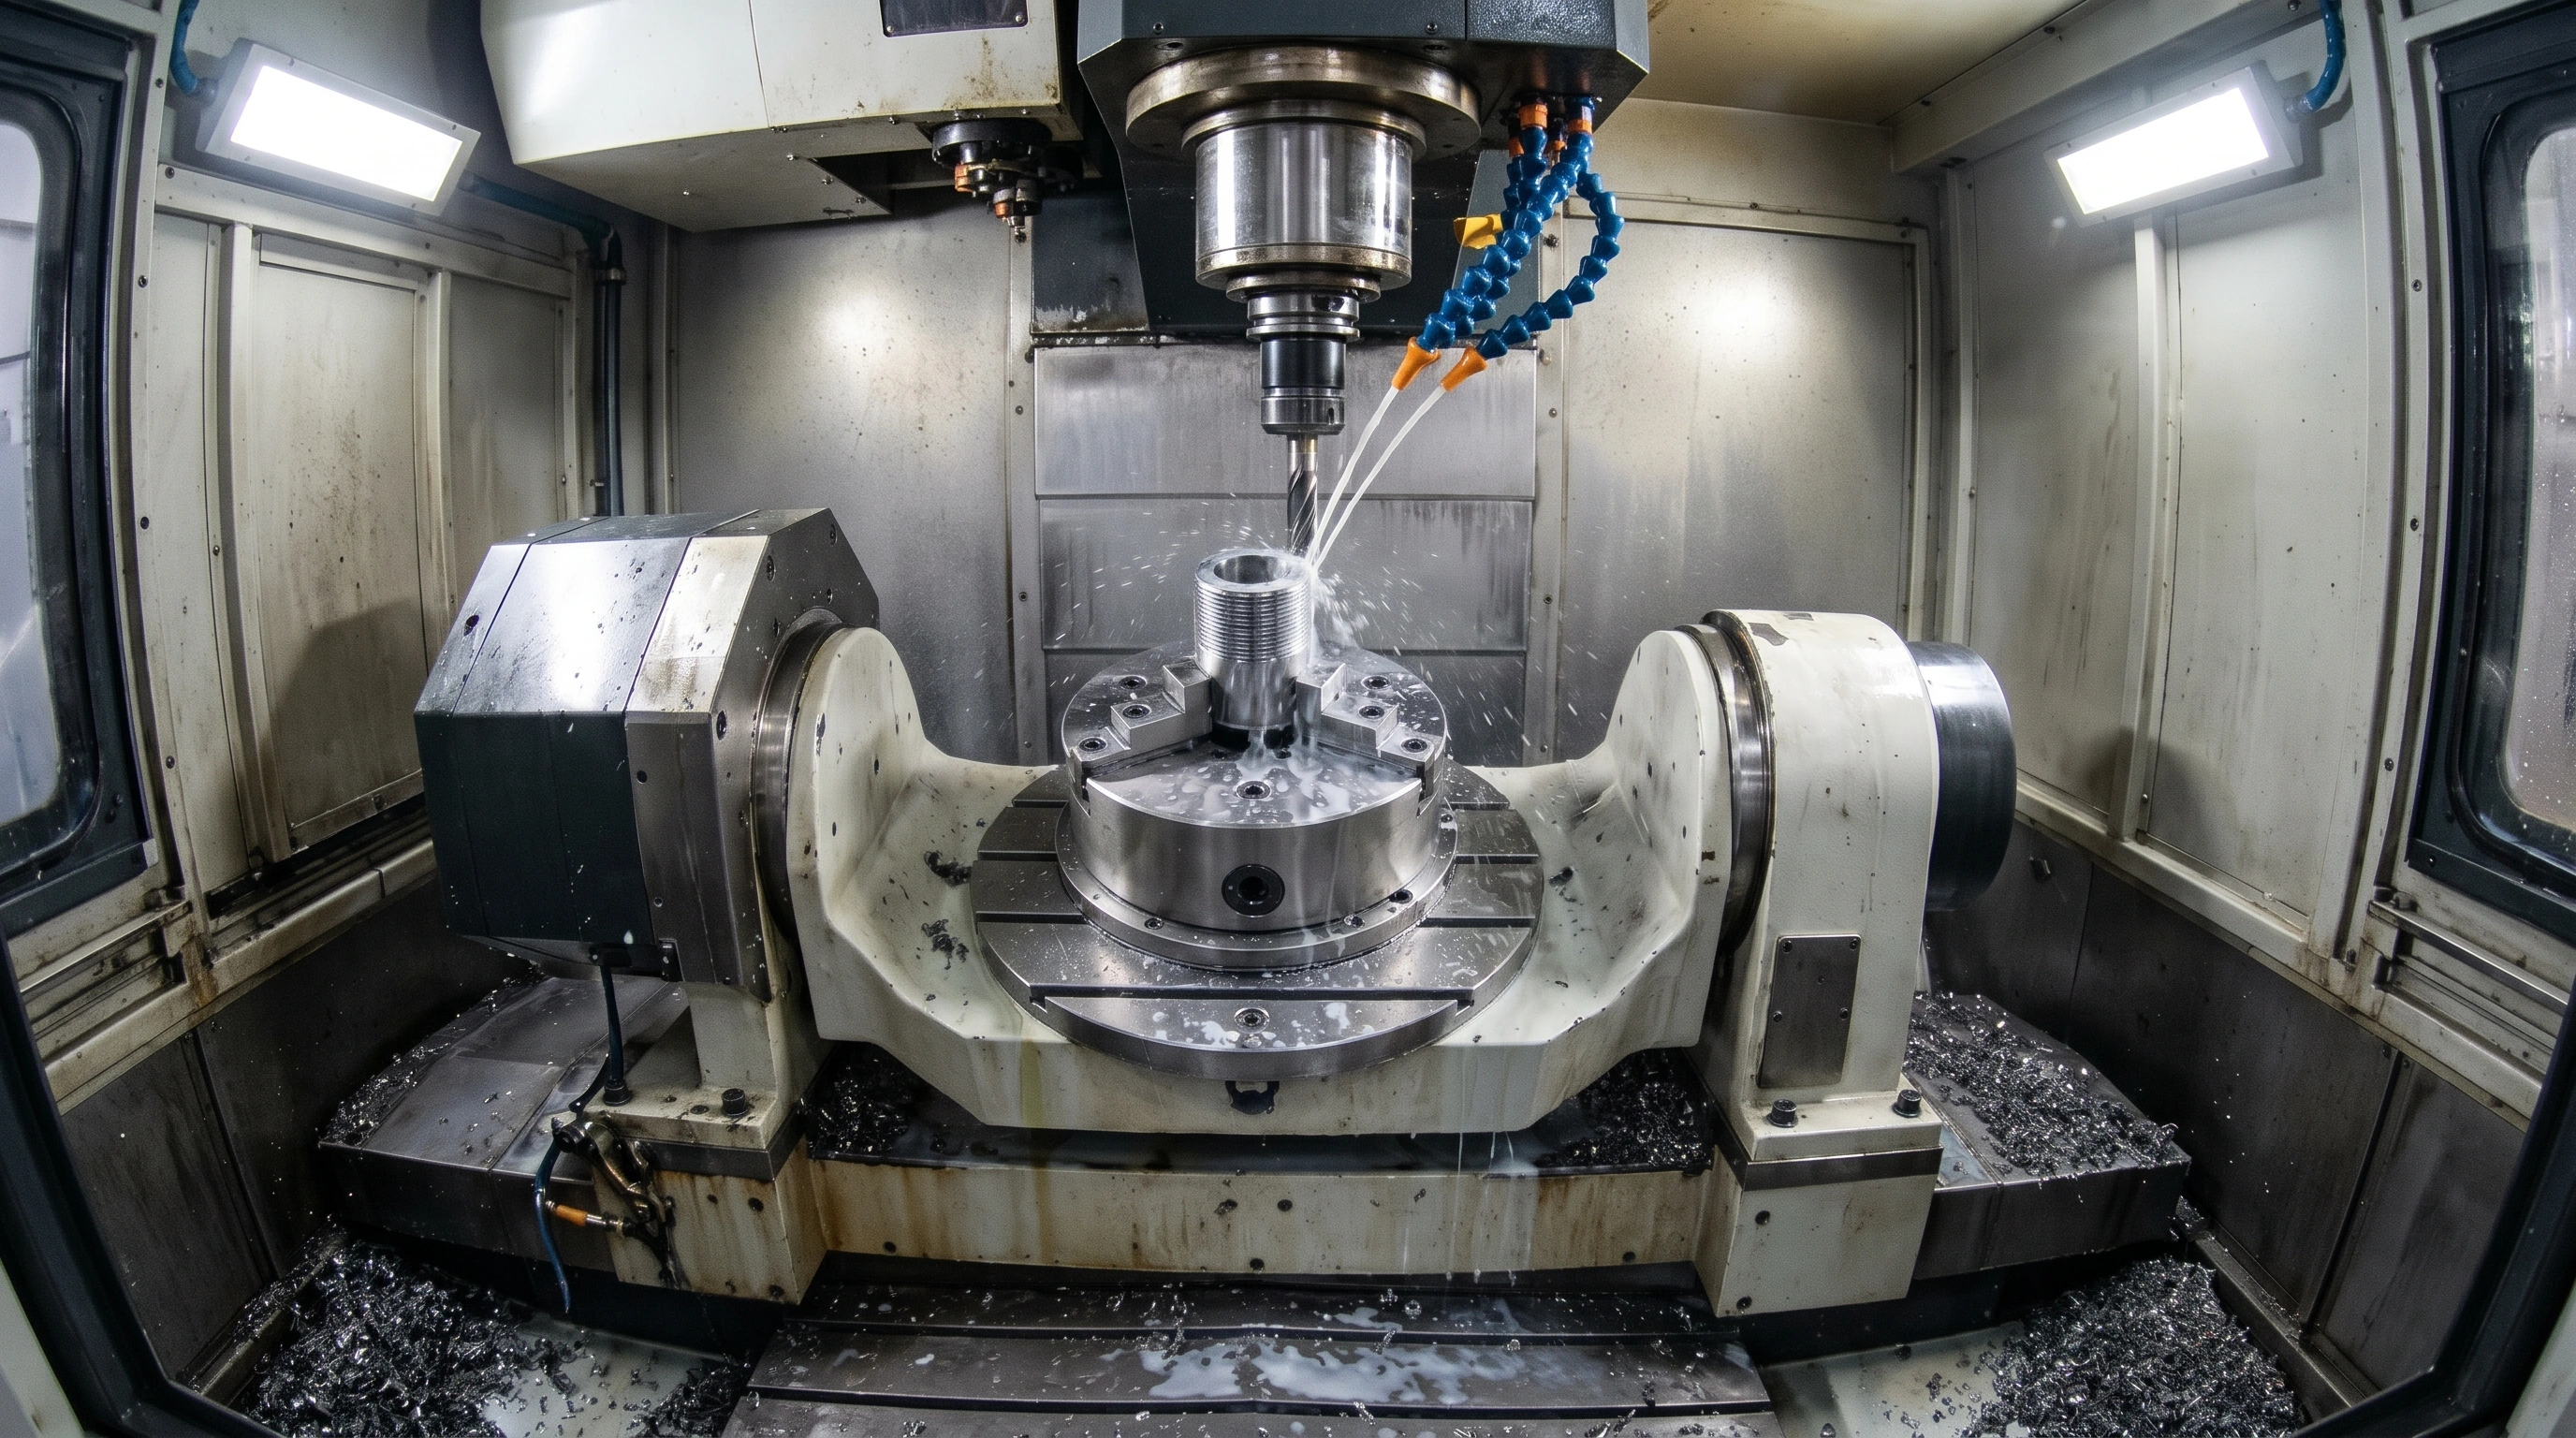
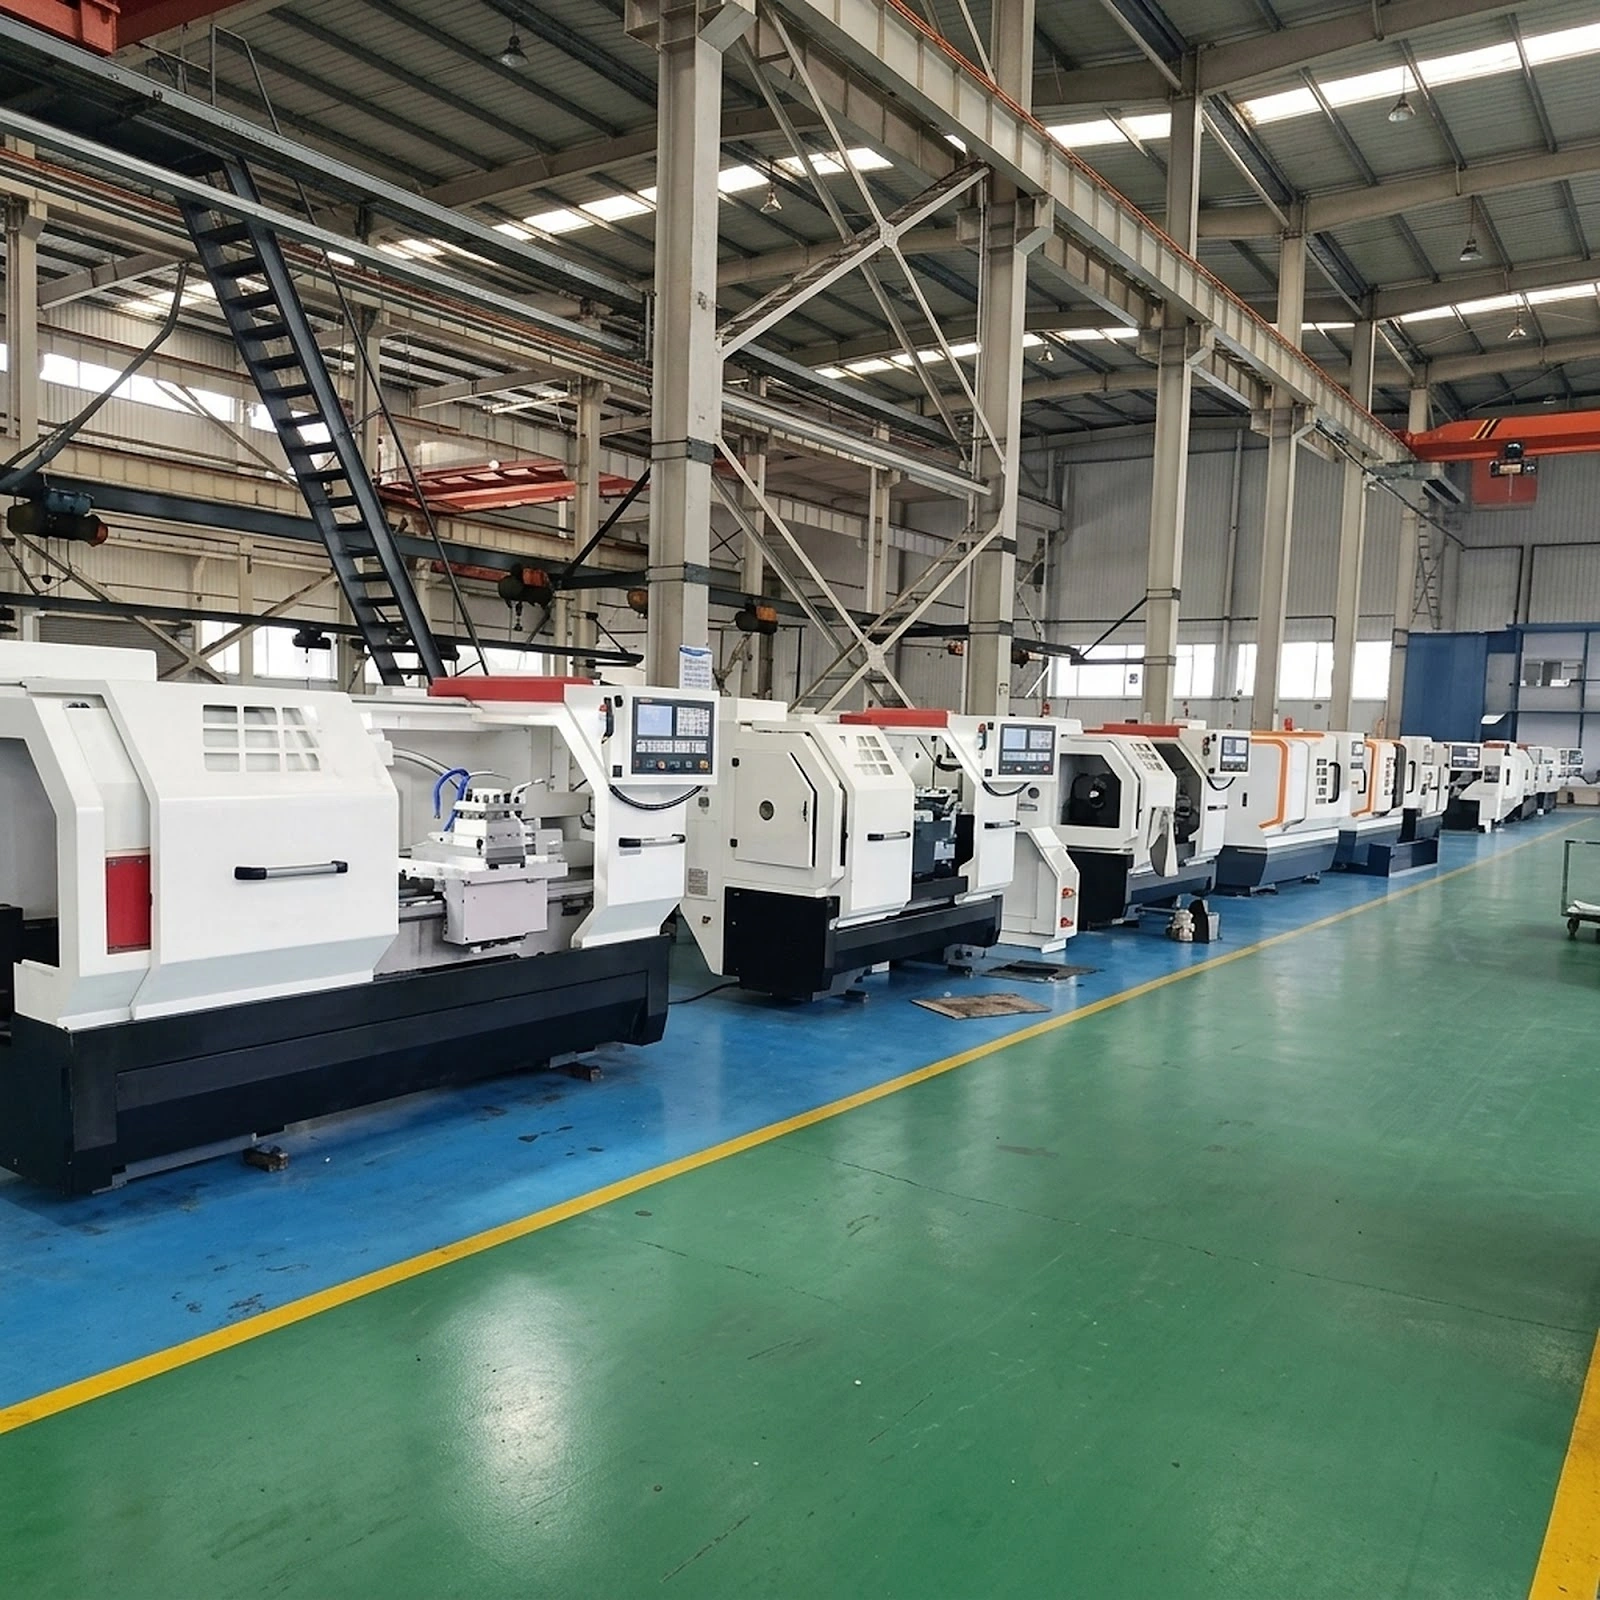
Quatre cellules, un bâtiment : usinage 5 axes, tournage CNC, laminage de filets à froid et notre propre ligne PVD sous vide. Rien de ce qui détermine la fatigue du filetage n'est envoyé ; la tolérance, la couleur du revêtement et le calendrier restent donc entre nos mains.
Flux continu de grains de métal, surface écrouie et finition de flanc lisse.
NOTRE PROCESSUS
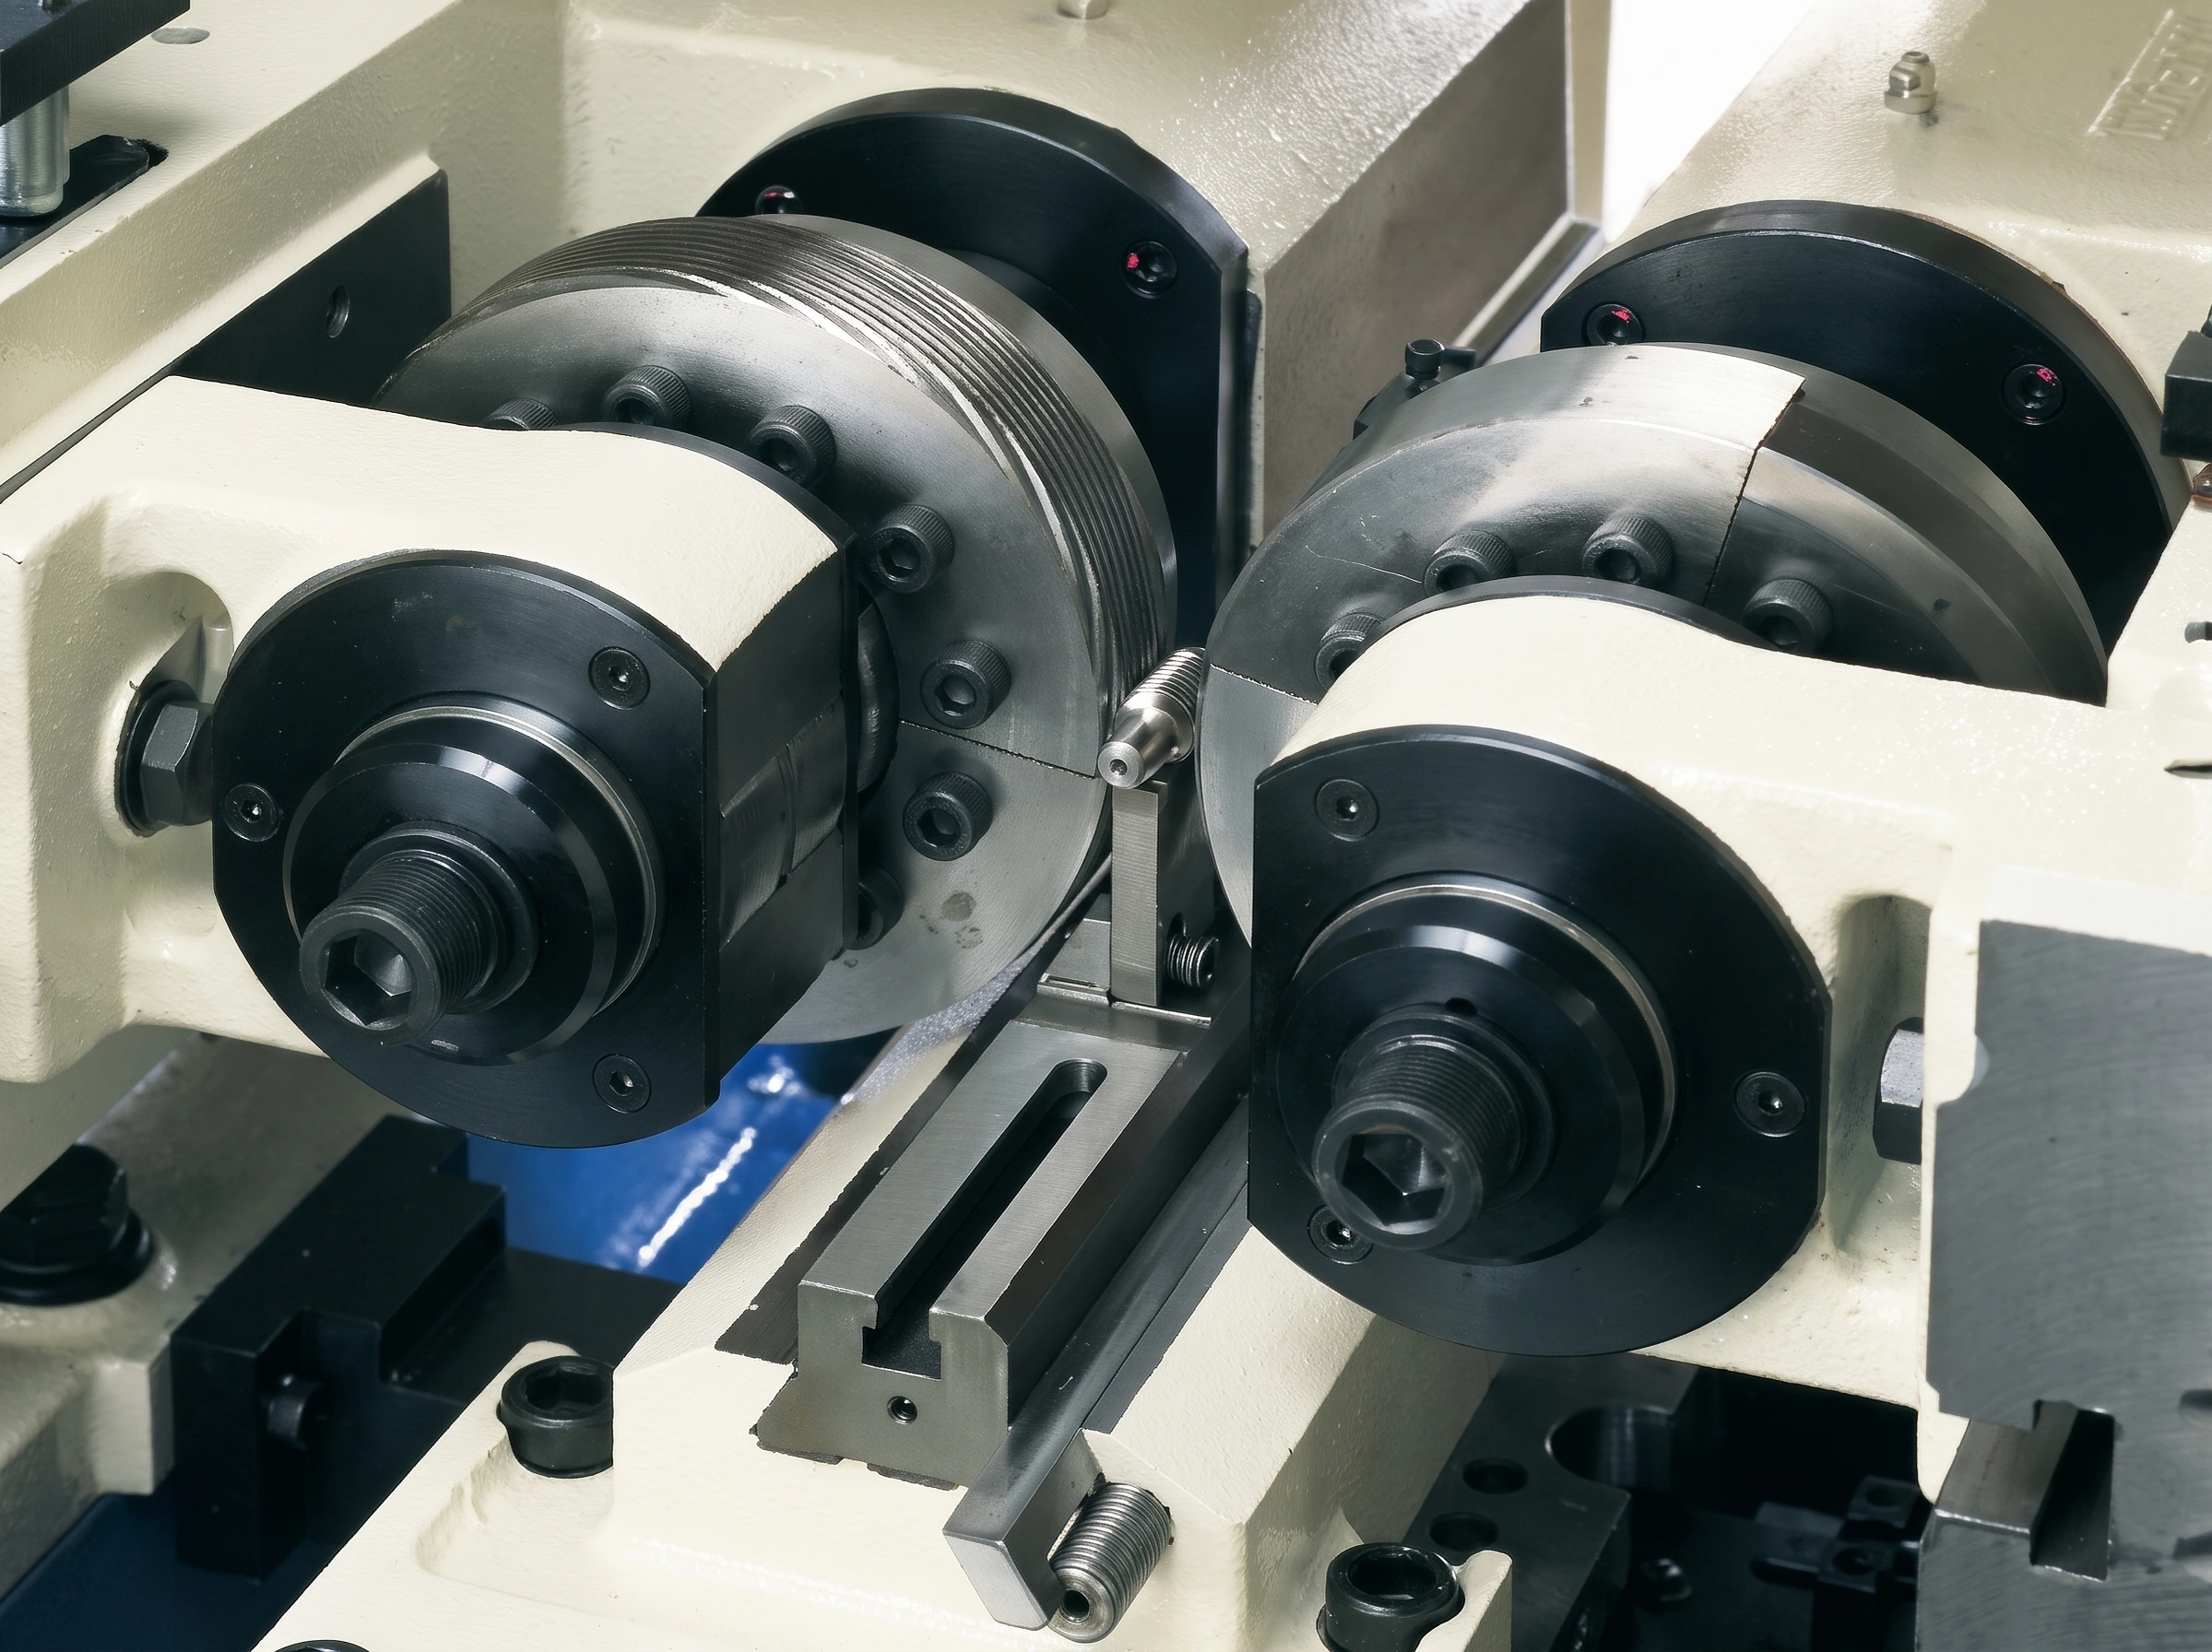
Laminage de filetage à froid
schéma d'écoulement des grains métalliques - illustratif, pas une micrographie.
Flux continu de grains de métal le long des flancs
Le matériau est déplacé, pas supprimé. Le grain métallique suit le profil du filetage et reste ininterrompu de la tige à la crête.
Flancs écrouis, +30% de durée de vie
Le roulement comprime la surface lorsqu'il forme le filetage, de sorte que la couche la plus dure atterrit exactement là où la charge arrive.
Ra 0,2–0,4 µm flancs lisses comme miroir
Friction réduite, précharge reproductible et réduction de l'usure et du grippage de l'adhésif lors de l'assemblage.
Fonds de filets formés
La pression forme le filetage de la vis sans les marques d'outil de coupe qui peuvent servir d'origine de fissures sous vibration cyclique.
CONVENTIONNEL
Filetage usiné
schéma d'écoulement des grains métalliques - illustratif, pas une micrographie.
Flux de grains de métal interrompu
Le tournage coupe le grain métallique sur chaque flanc, interrompant la structure fibreuse le long du trajet de la charge.
Contrainte d'entaille au fond du filetage
Les marques de racine coupée et d'outil peuvent concentrer les contraintes lorsque l'assemblage est chargé.
Fatigue sous vibration
Les fissures peuvent commencer à la racine et se propager sous des charges répétées.
Flancs plus rugueux, usure de l'adhésif et risque de grippage plus élevés
Les marques d'outils peuvent augmenter la friction et la dispersion du couple, ainsi que les risques de grippage lors de l'assemblage.
Même enveloppe, durée de vie plus longue – ou même durée de vie dans une enveloppe plus petite.
QUATRE CELLULES / UNE PLANTE
Le processus reste entre nos mains
01
Usinage CNC 5 axes
±0,01 mm · une configuration
GAMME DE PIÈCES
Boulons de serrage creux, écrous de moyeu à paroi mince, vis prismatiques
CONFIGURATION
Centres multipostes, arrosage traversant broche, évacuation des copeaux
TOLÉRANCE
Faces de contact critiques maintenues à ±0,01 mm
Moins de re-serrages par pièce, moins d'erreurs d'empilement.
02
Cellule de tour CNC de précision
15 000+ / jour · nourris au bar
PORTÉE DE TOURNAGE
Formation de tige, réduction de col, chanfrein, ébauche de roulement OD
CAPACITÉ
Plus de 15 000 pièces par jour pour les programmes OEM
DIAMÈTRE BLANC
Tourné vers la dimension de roulement, pas vers une taille de filetage de vis coupée
L’alimentation continue des barres maintient le volume des commandes stable.
03
Filetage à froid Laminage
Classe 6g · formé à froid
DÉFORMATION PLASTIQUE
Pression à froid entre les matrices durcies – aucun métal retiré
DURETÉ DE SURFACE
Microdureté des flancs +25 à 30 %, avec une durée de vie en fatigue environ 30 % plus longue que celle des filetages coupés
filetage CLASSE
Précision de 6 g, engagement en douceur, pas de secousse lors de l'assemblage
Pas de copeaux, pas de bavures, pas d'opération d'ébavurage secondaire.
04
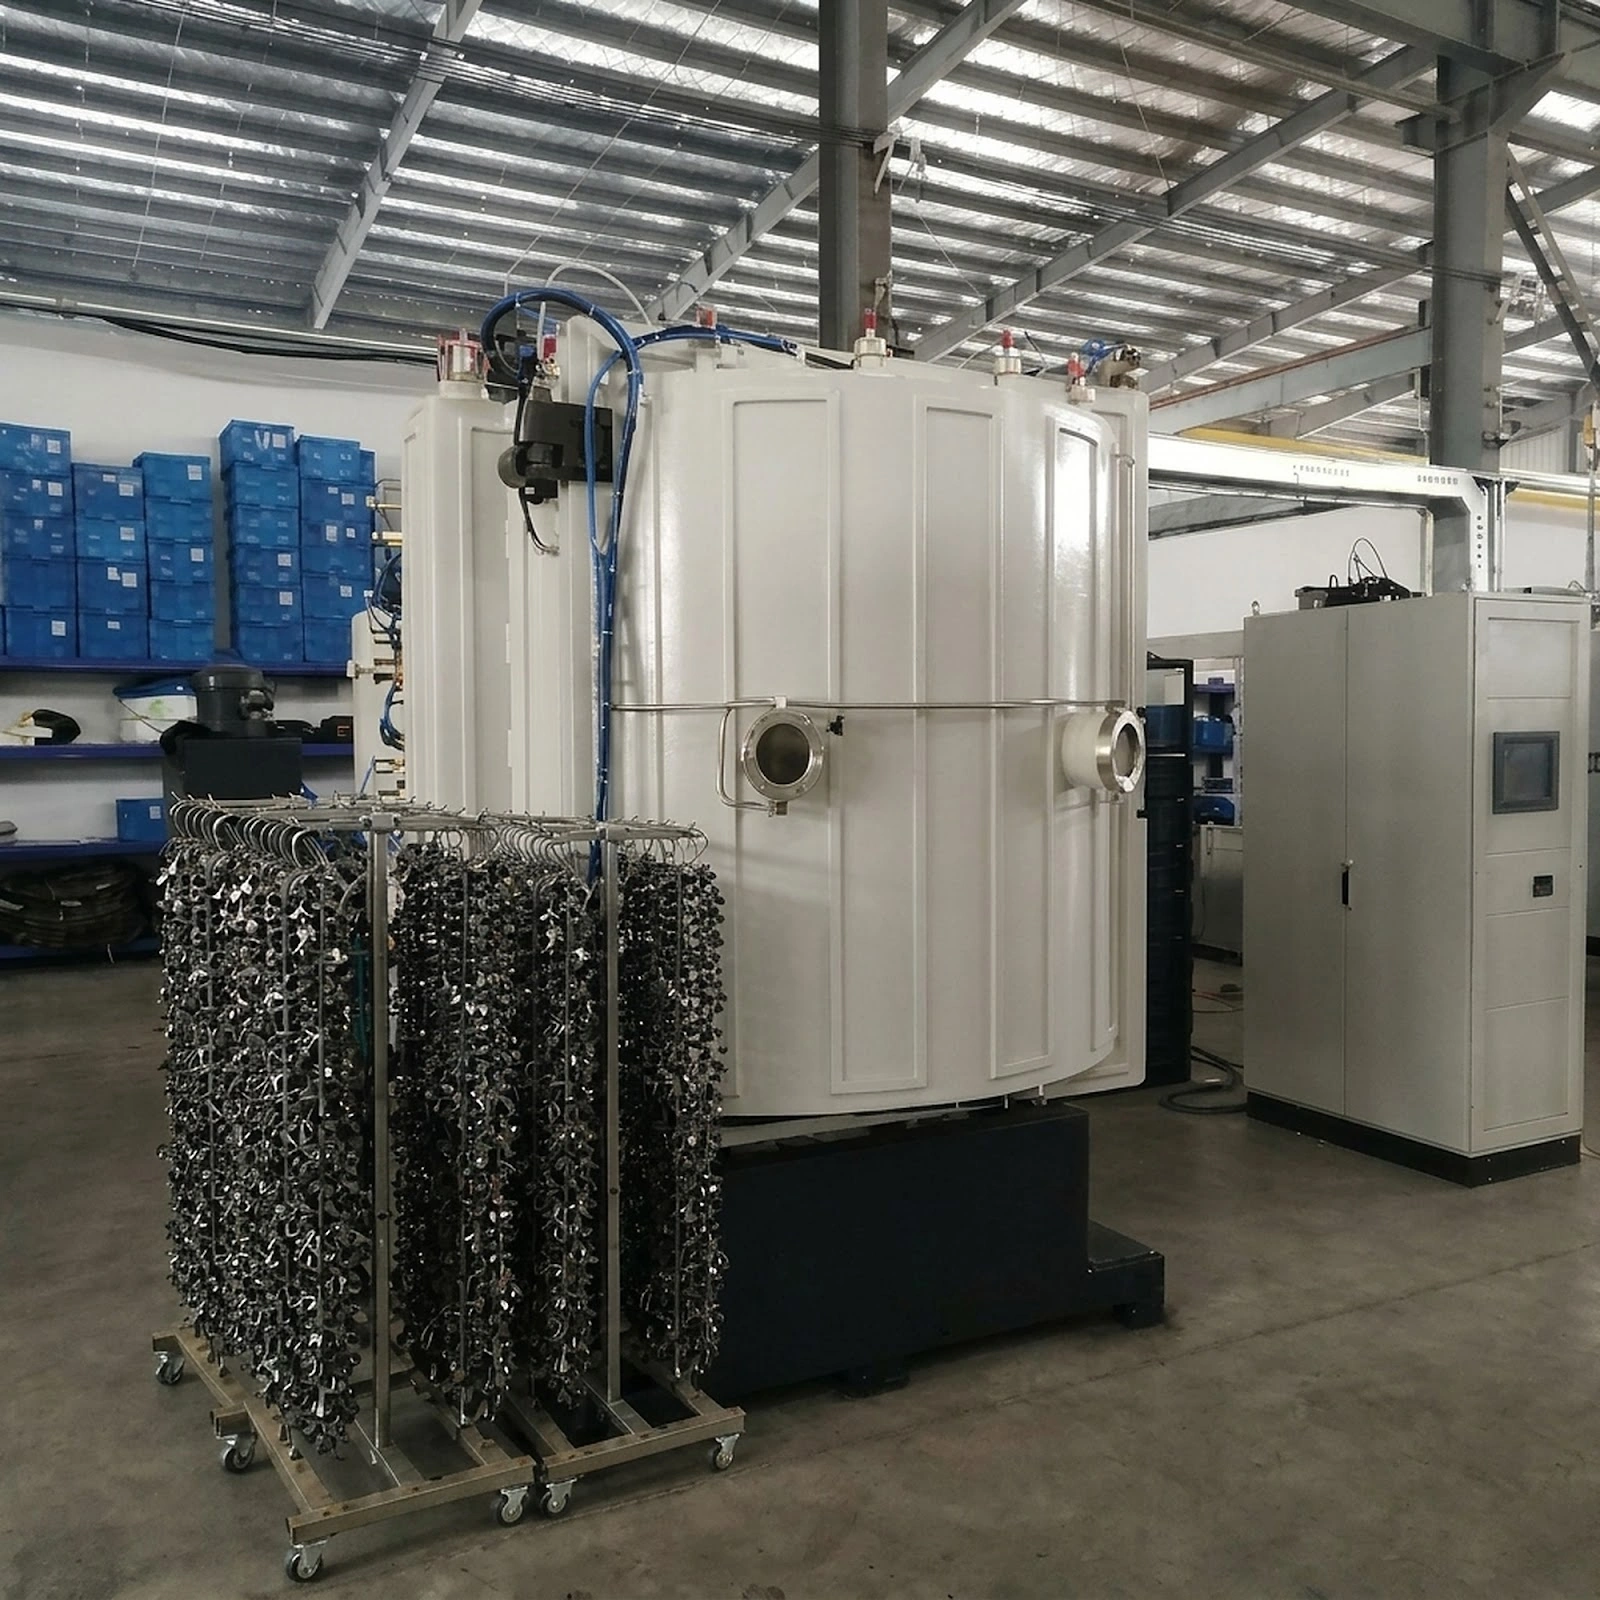
PVD sous vide, en interne
DLC · TiN · contrôle des couleurs
GAMME REVÊTEMENTS
Variantes DLC nano-noir, TiN or, irisé et bleu
PROPRIÉTÉS
Anti-adhésif usure et grippage, anti-grippage, résistant à l'abrasion
CONSISTANCE DES COULEURS
Usinage jusqu'au revêtement dans une seule usine, pas de dérive externalisée
Le délai de revêtement s’inscrit dans notre propre calendrier.
TRAÇABLE DU DÉBUT À LA FIN
Matériel, mesure et test
Dossiers matériels de 5e année
Matière première Ti-6Al-4V avec enregistrements de matériaux EN 10204 3.1, y compris l'analyse Al, V, Fe, O, N et H.
Contrôle du filetage et des dimensions
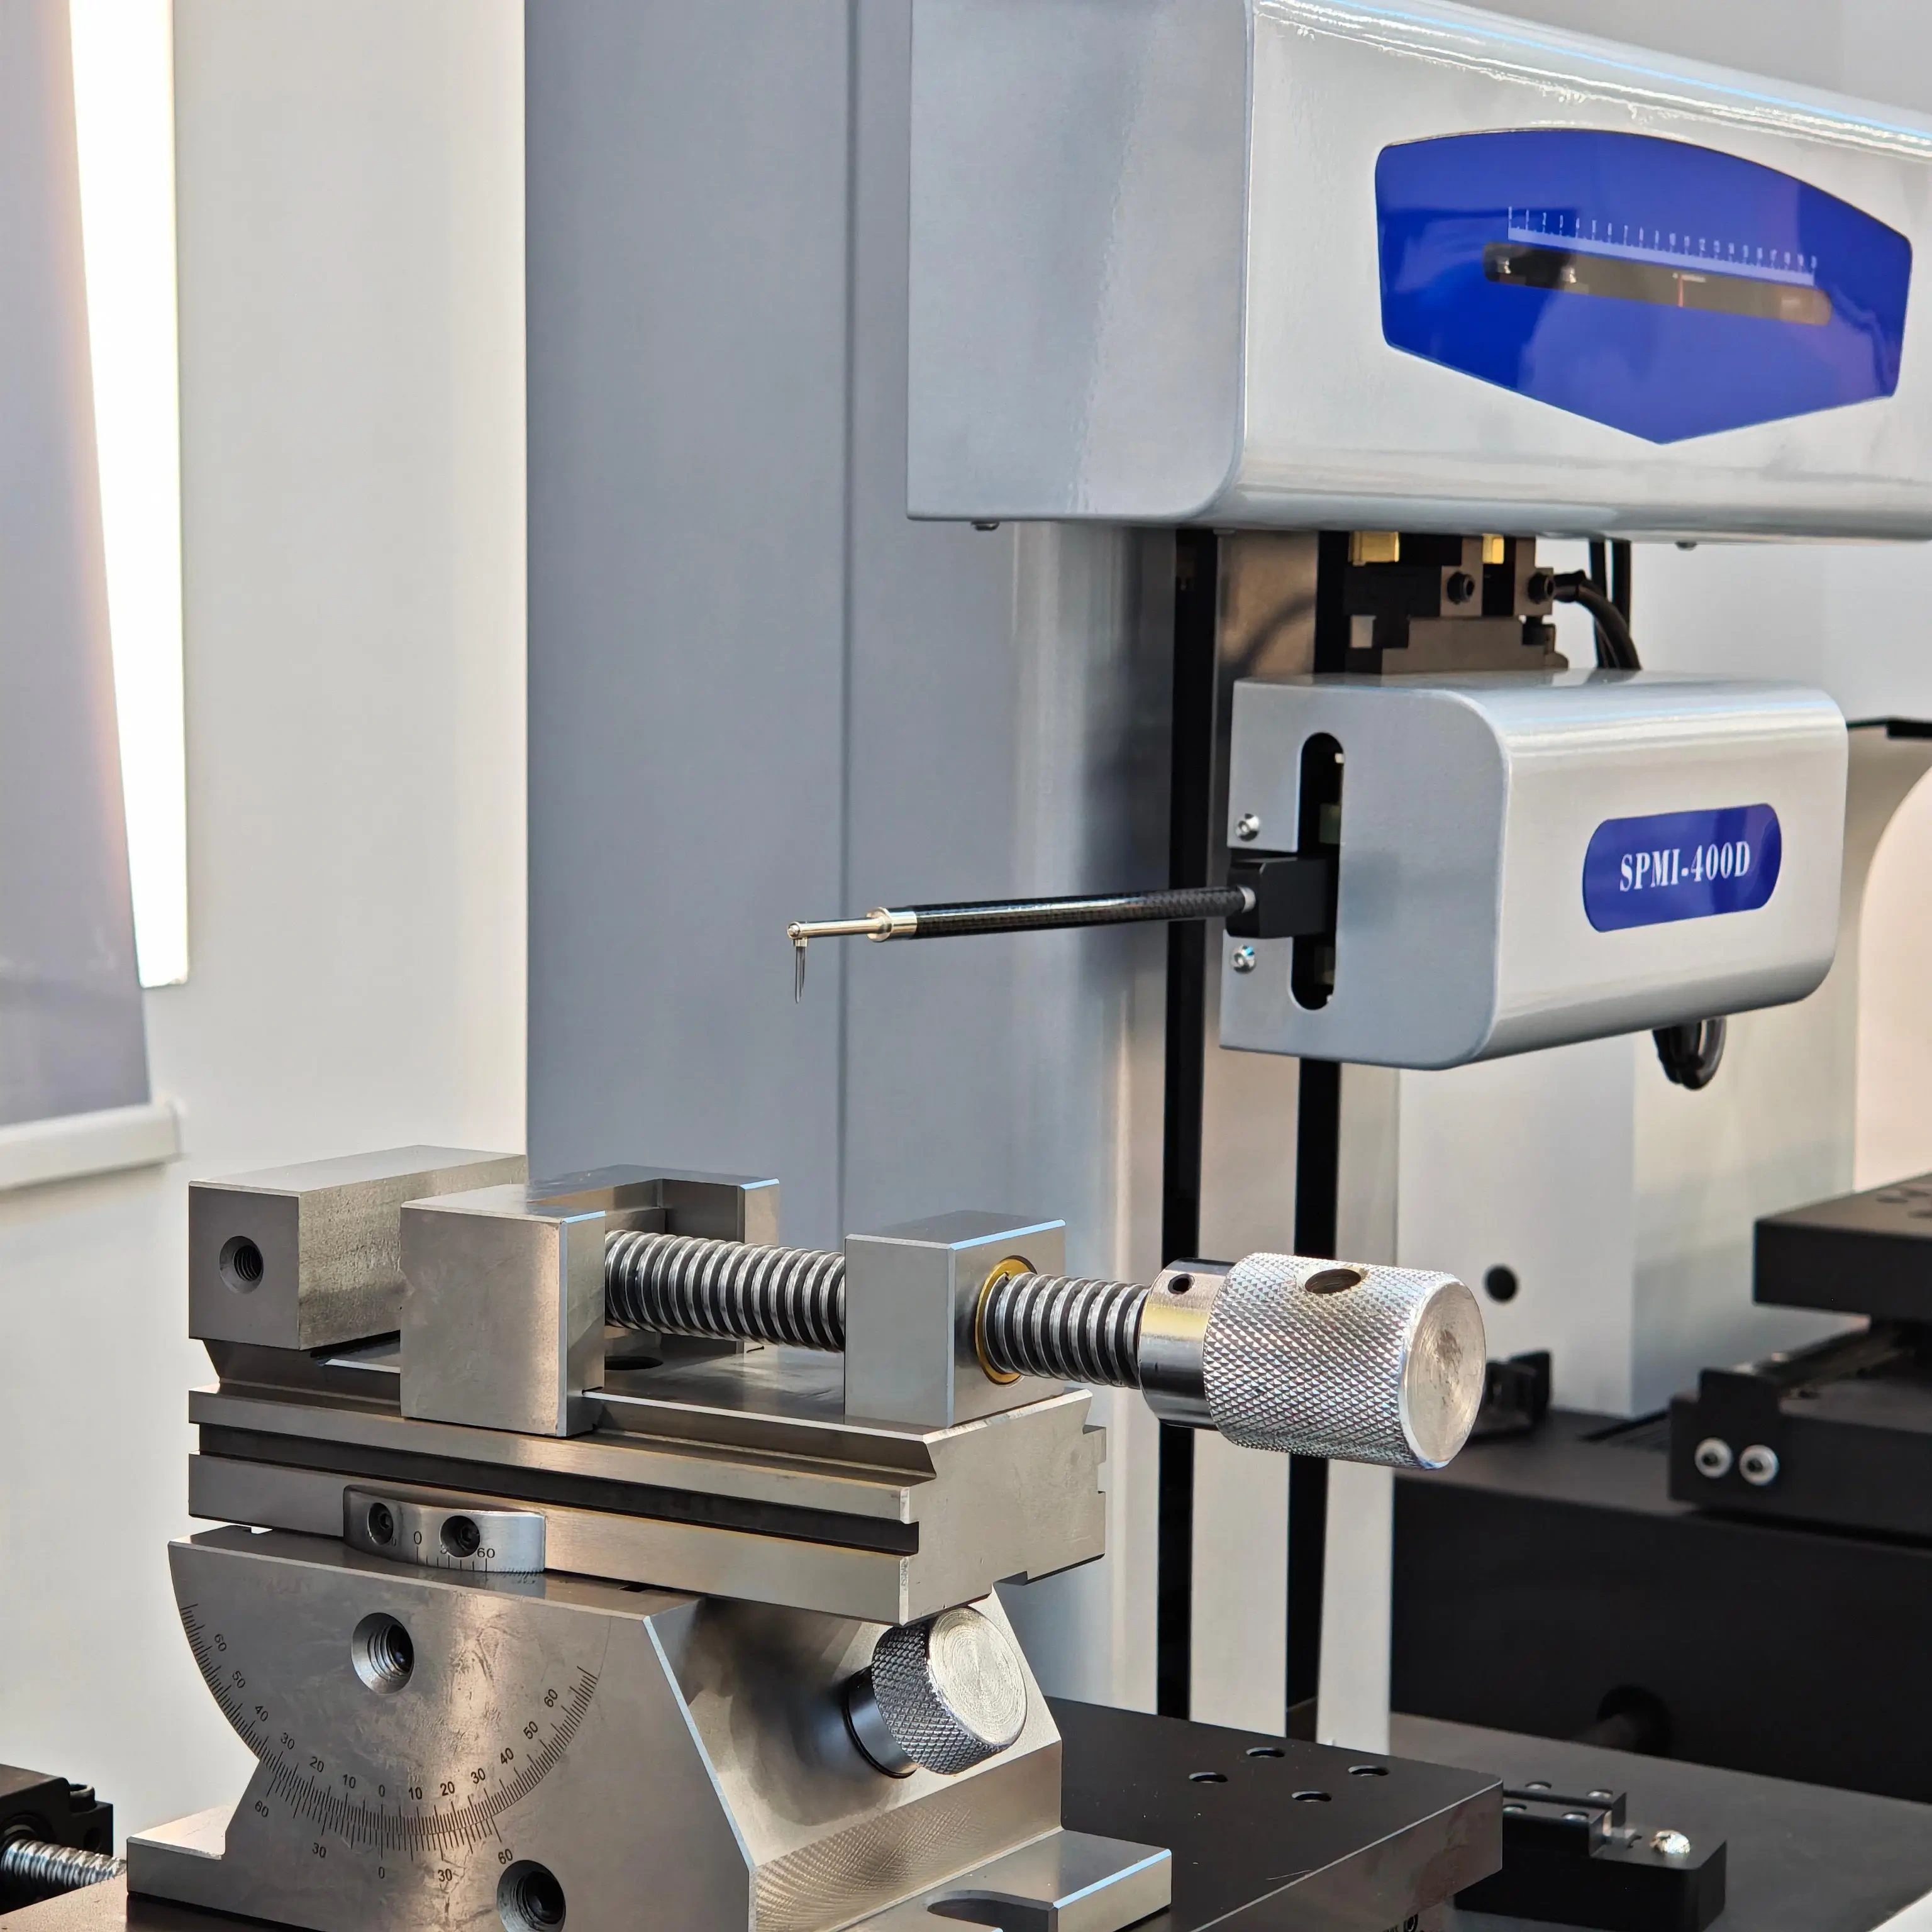
Jaugeage 6g go/no-go, balayage dimensionnel optique et finition de surface laminée de Ra 0,2 à 0,4 µm.
Tests mécaniques et de corrosion
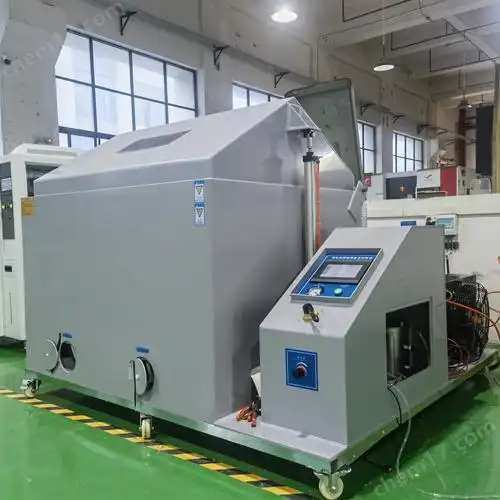
Résistance à la traction ultime de 950 à 1 050 MPa, tests de couple jusqu'à rupture, 1 000 000 de cycles de charge alternés et tests de corrosion de 720 h.
Contrôle de rugosité de surface.Armoire d'essai au brouillard salin.
Avant de confirmer la livraison
Plan de la pièce et révision convenue
Exigences de fabrication et d’inspection
Critères d'approbation des échantillons
Quantité par lot et emballage
Délai de livraison, conditions d’expédition et destination
Envoyez un dessin. Obtenez la réponse au processus par écrit.
classe de filetage de vis, spécifications de revêtement et diamètre de l'ébauche de roulement - examinés avant de passer la commande.