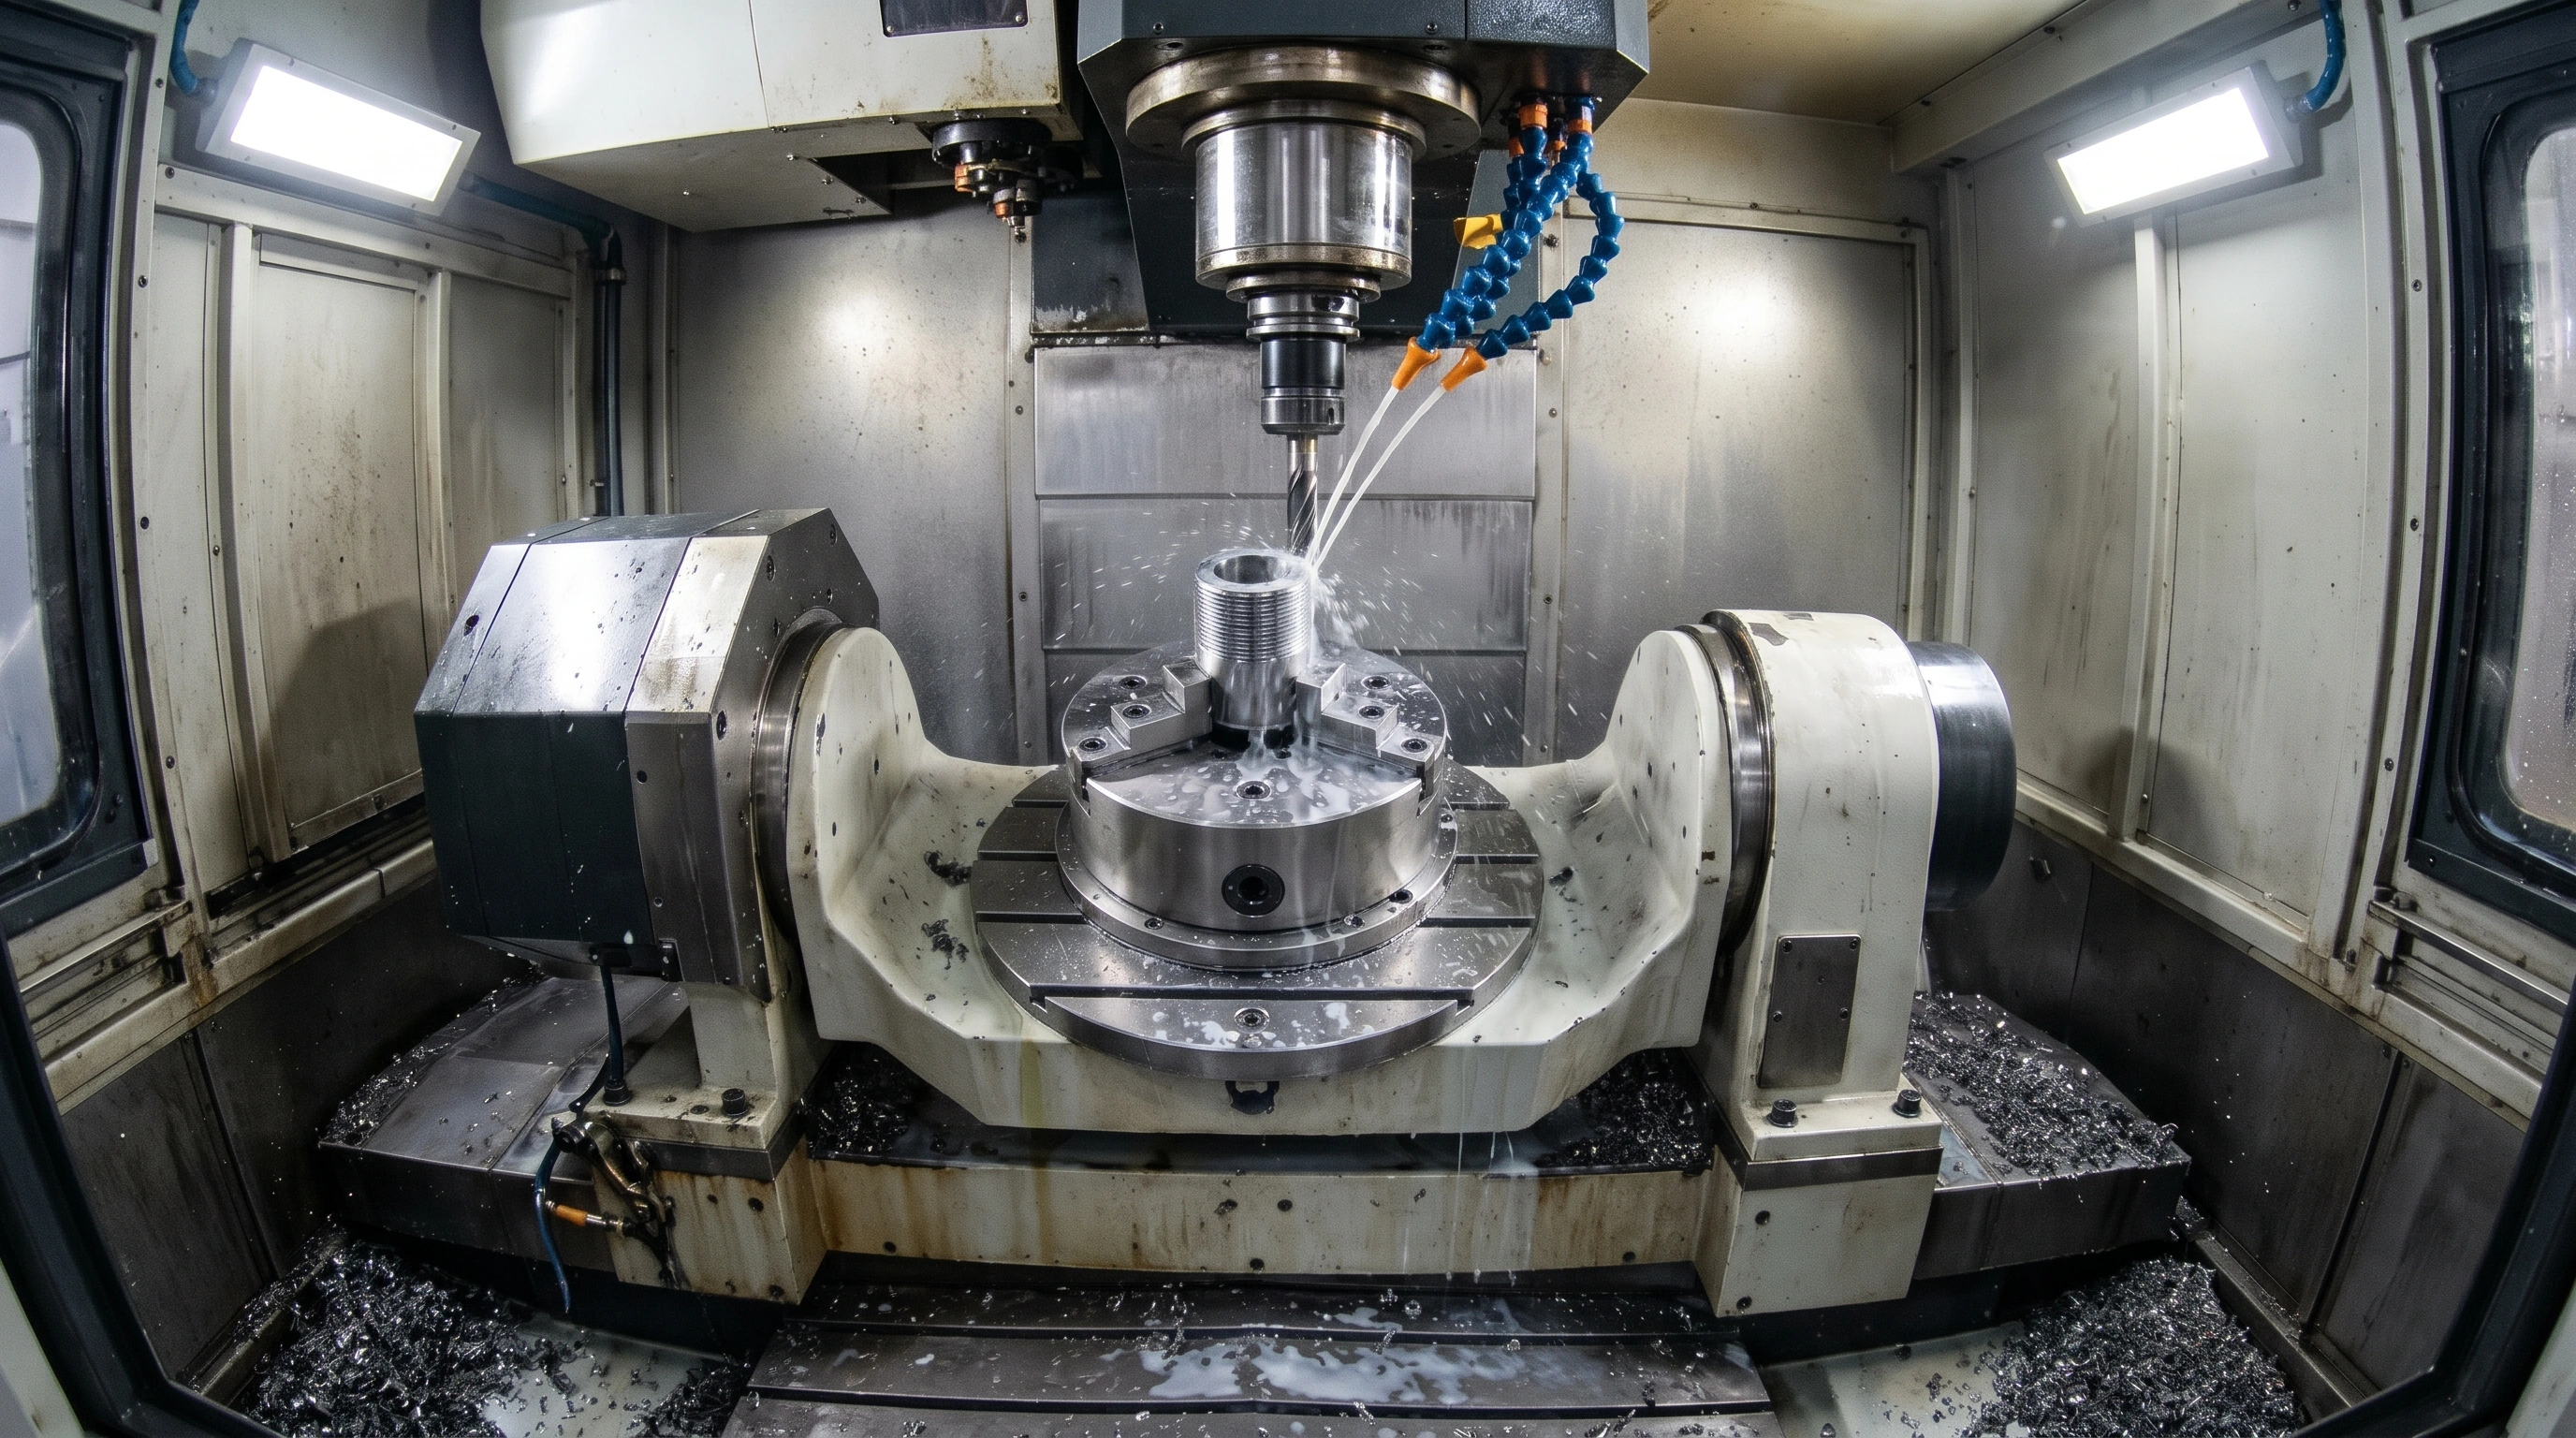
Barra de material hacia adentro. Rosca de tornillo terminada hacia afuera.
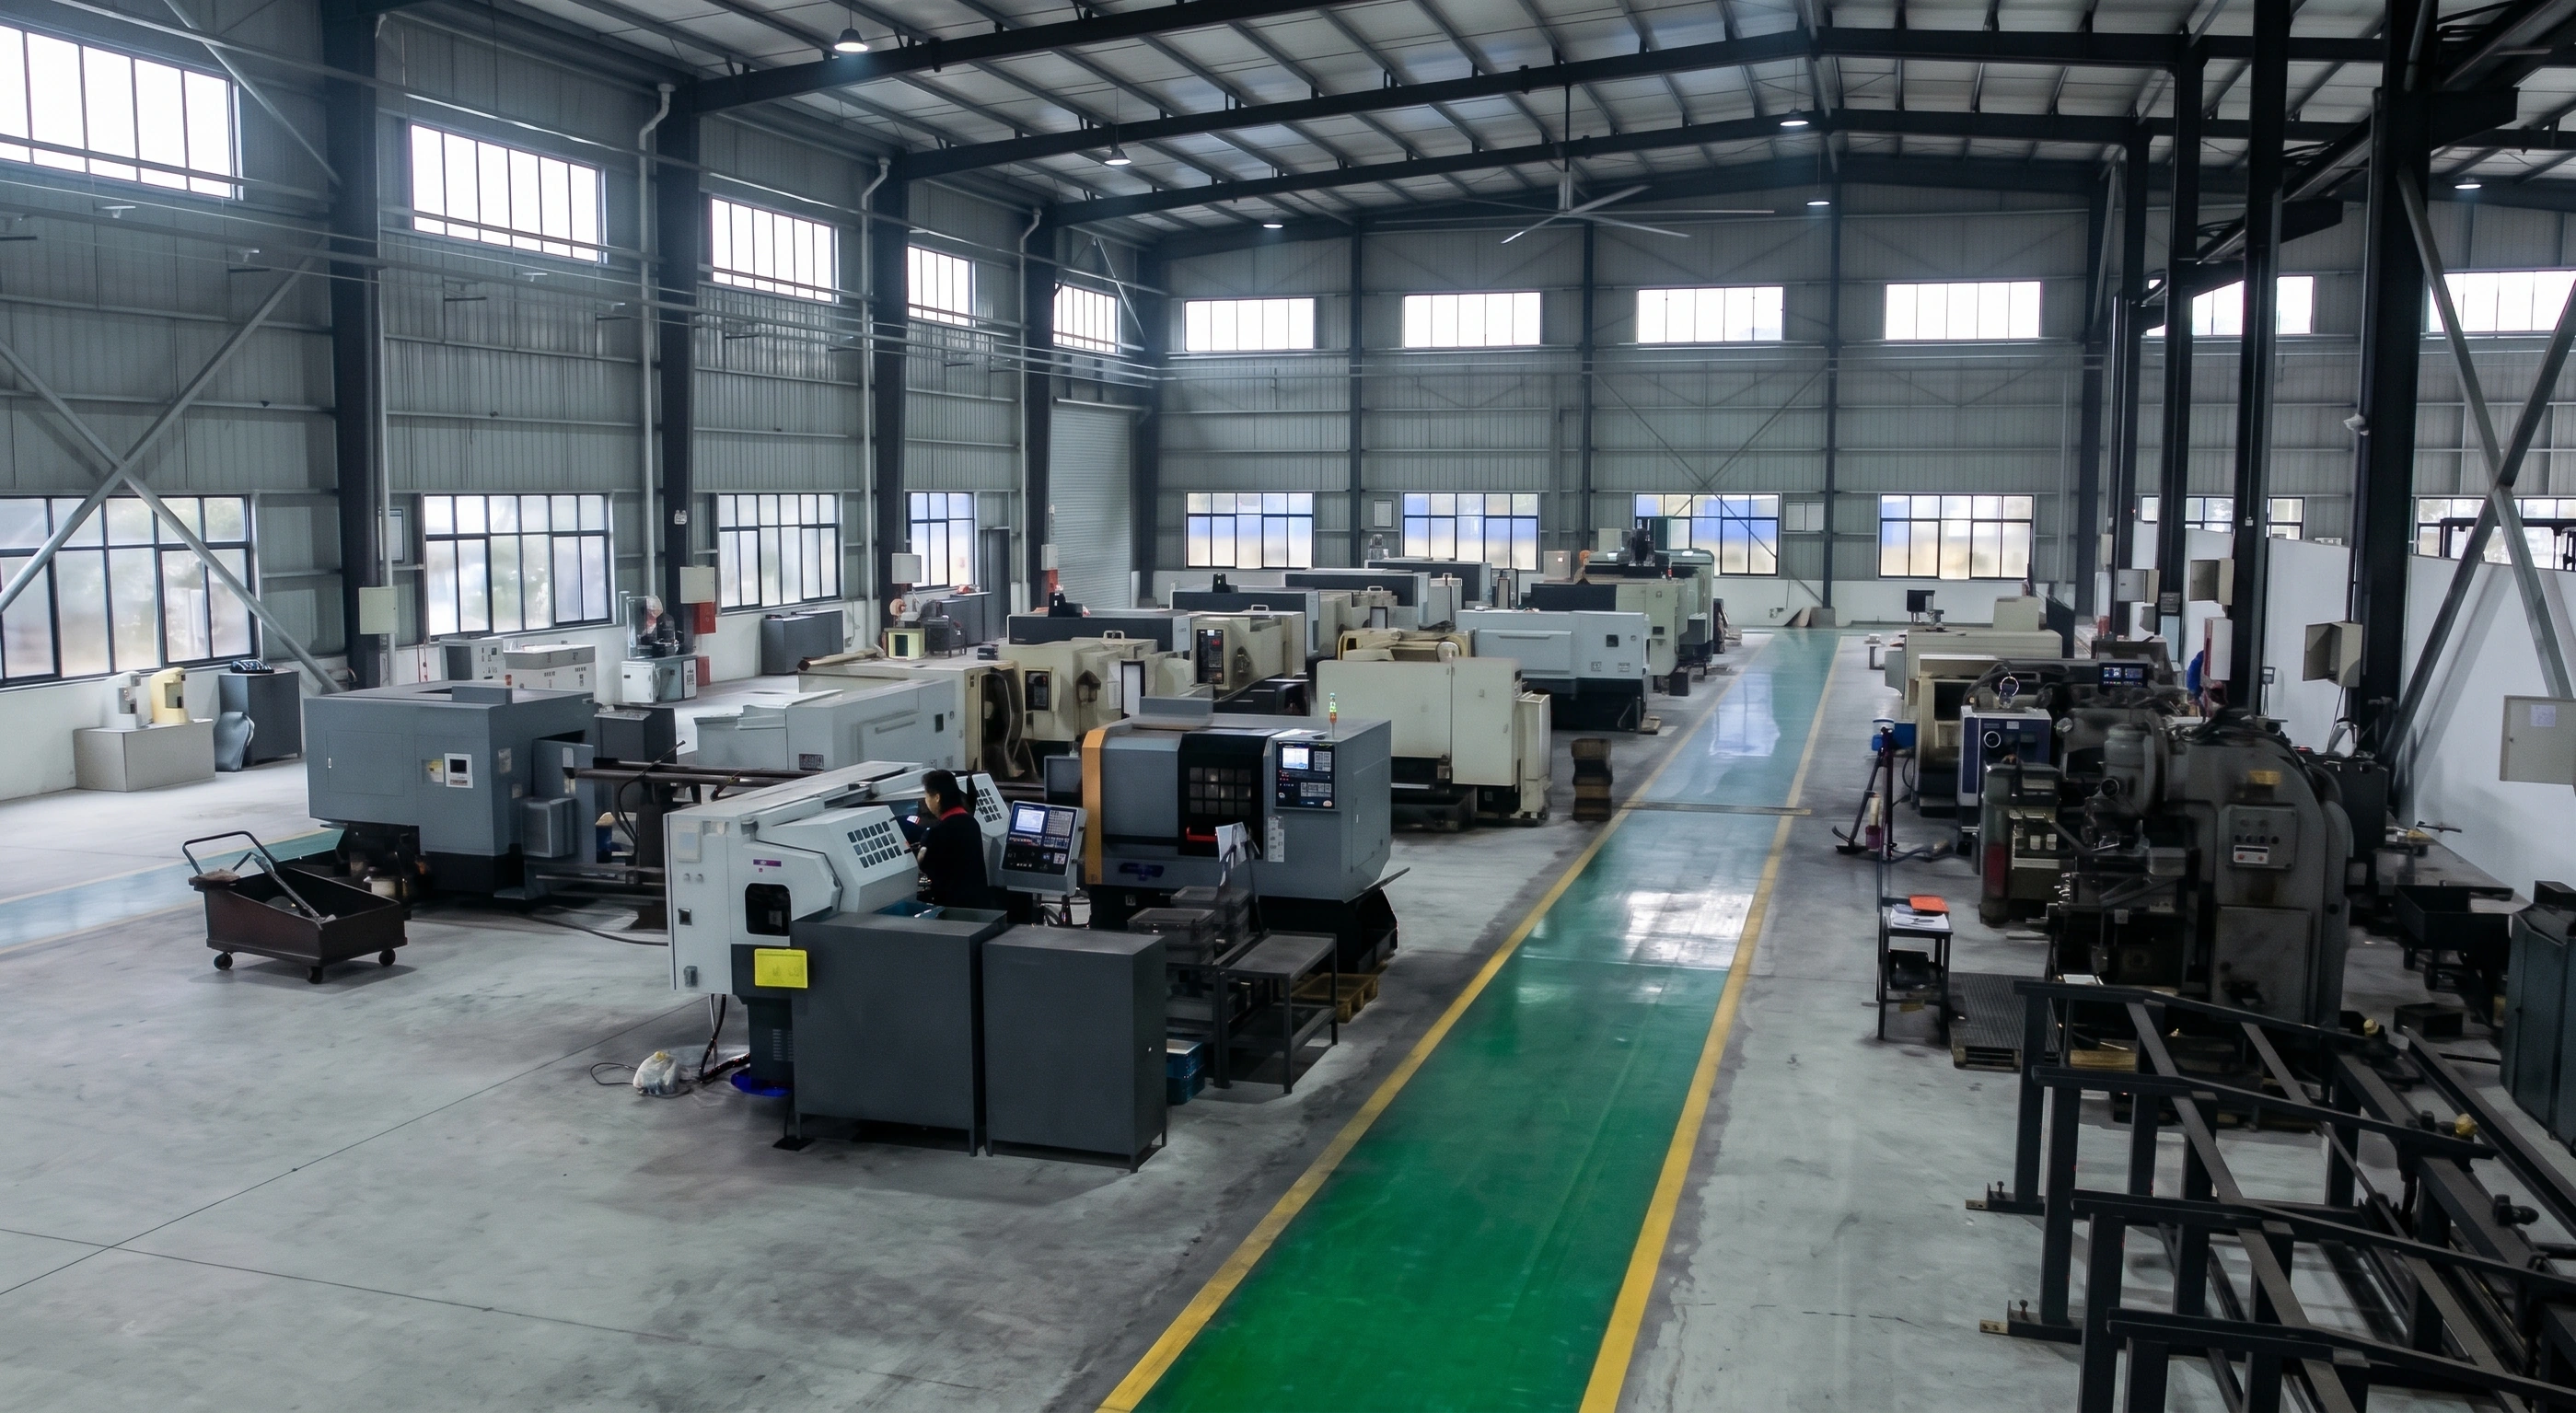
Cuatro células, un edificio: mecanizado de 5 ejes, torneado CNC, laminación de roscas en frío y nuestra propia línea de PVD al vacío. No se envía nada que decida la fatiga de la rosca del tornillo, por lo que la tolerancia, el color del recubrimiento y el cronograma permanecen en nuestras manos.
Flujo continuo de grano de metal, superficie endurecida y acabado de flanco liso.
NUESTRO PROCESO
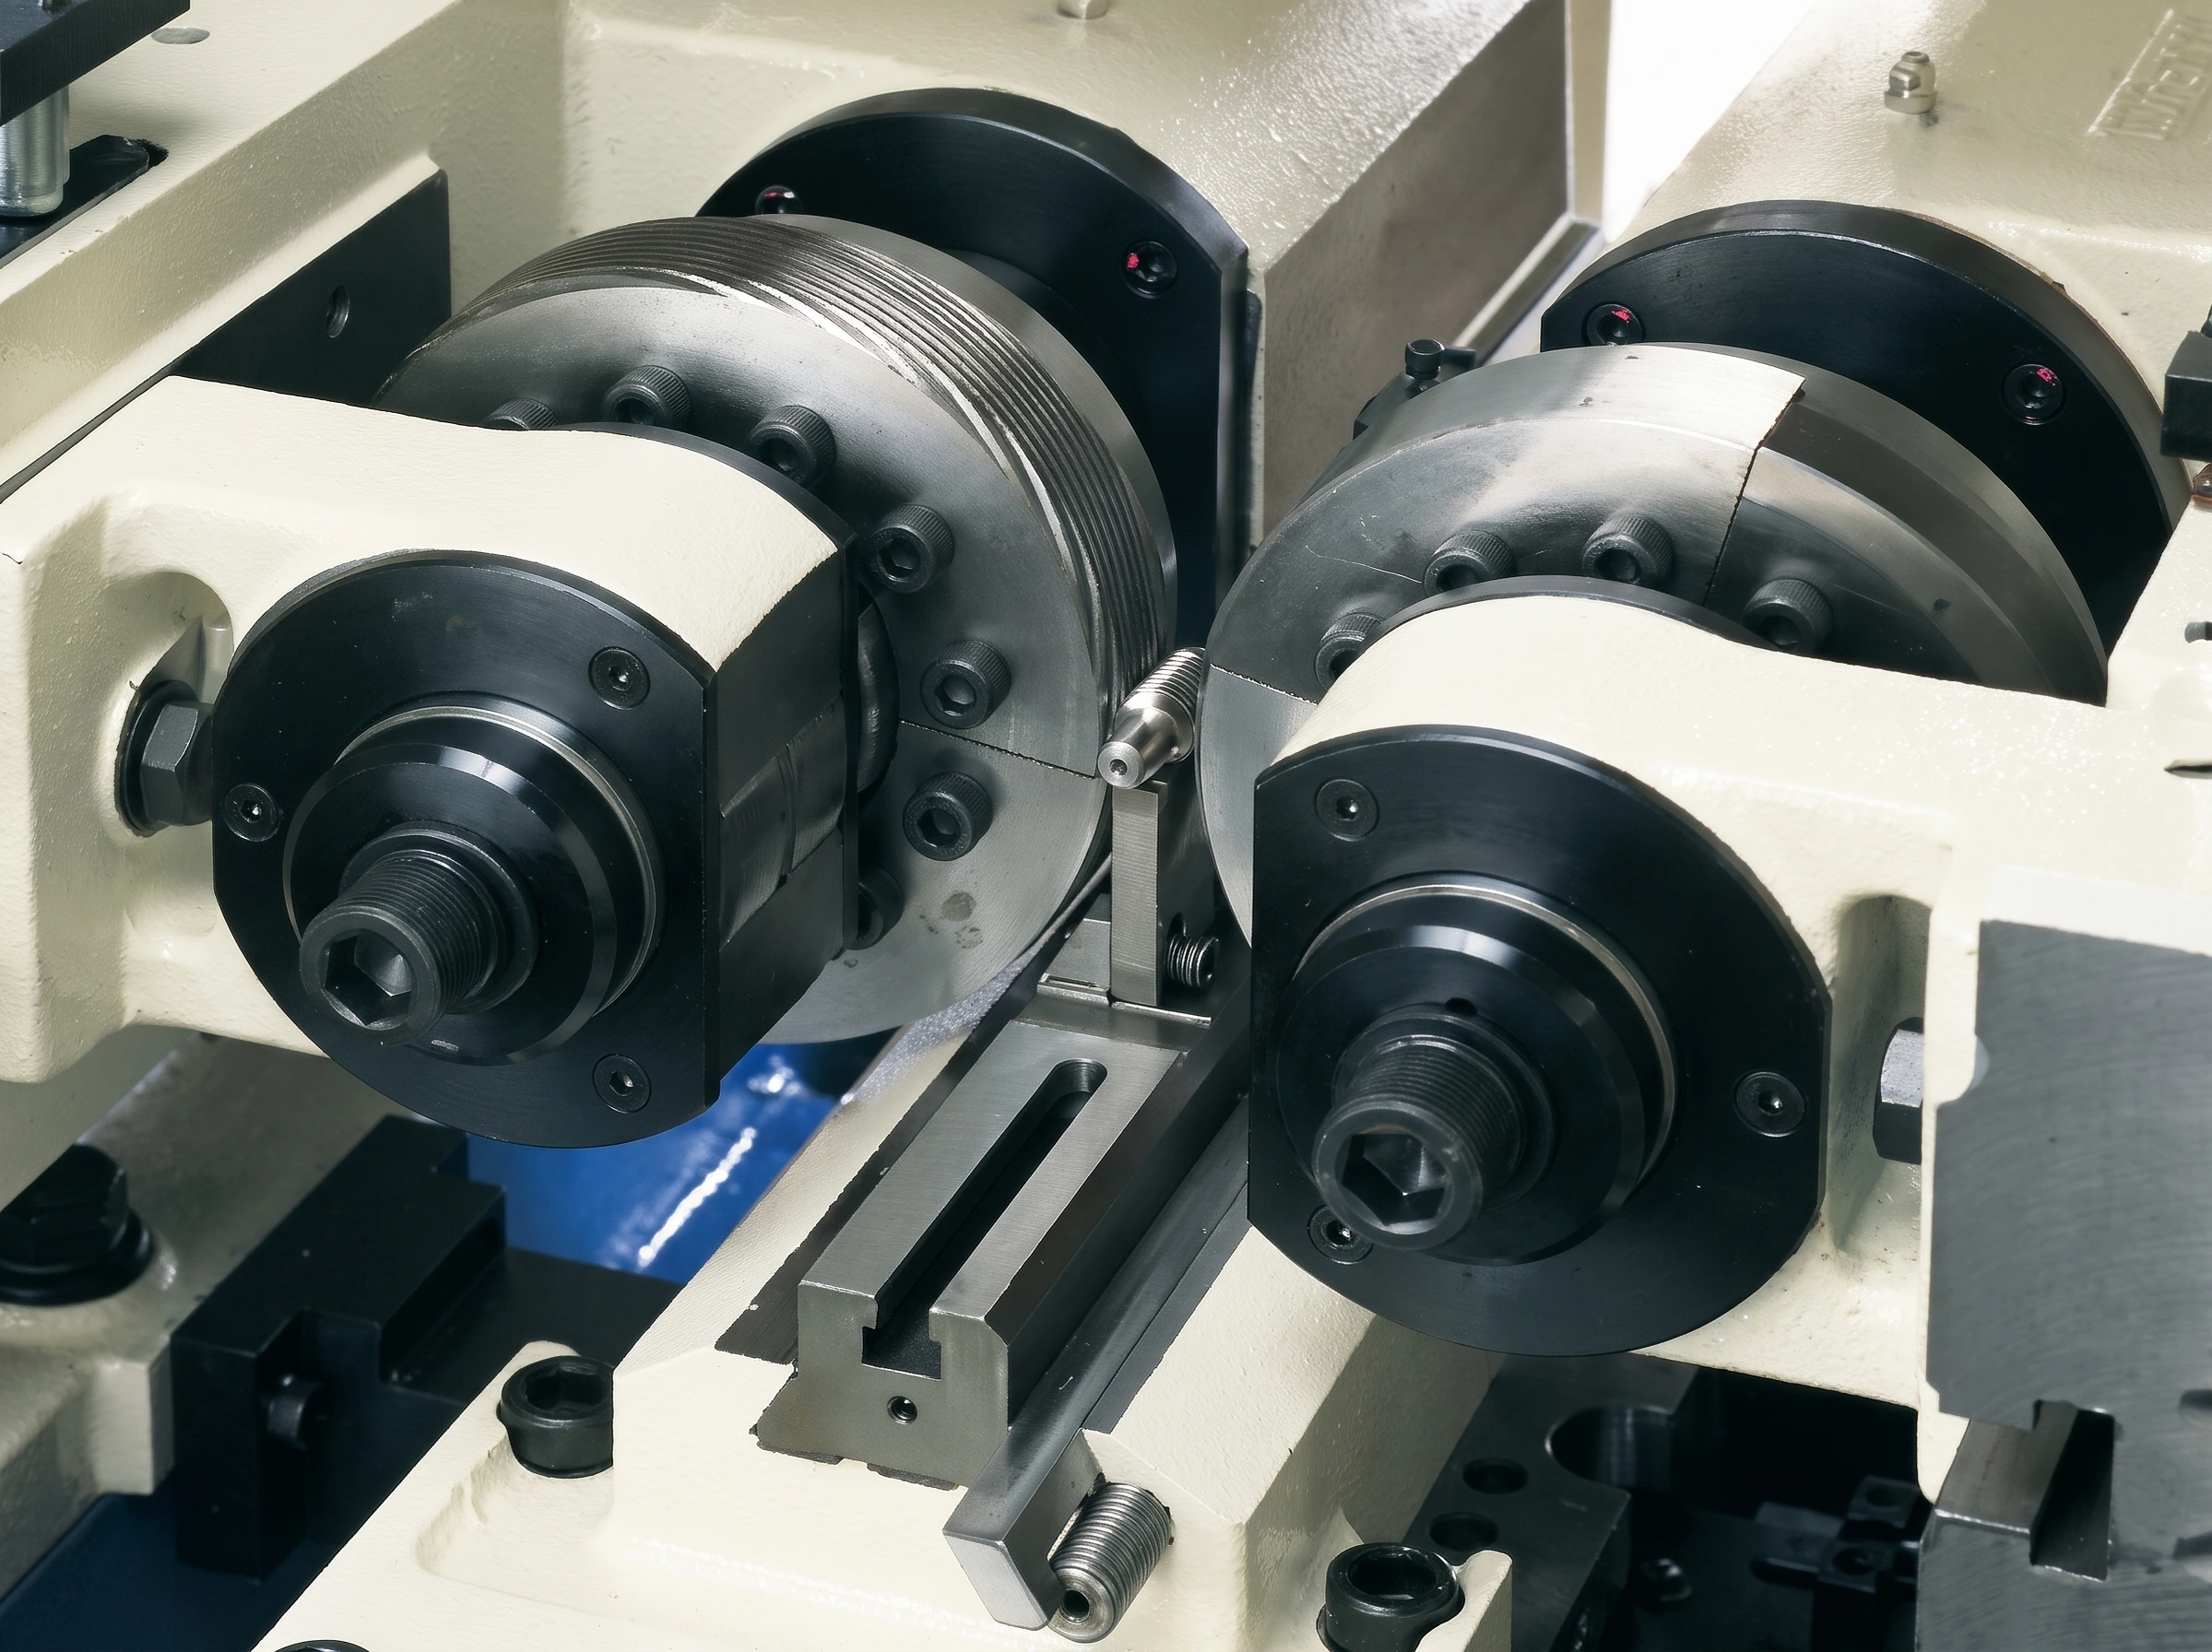
Laminación de roscas en frío
Esquema del flujo de granos de metal: ilustrativo, no una micrografía.
Flujo continuo de granos de metal a lo largo de los flancos.
El material se desplaza, no se elimina. La veta del metal sigue el perfil de la rosca del tornillo y permanece intacta desde el vástago hasta la cresta.
Flancos endurecidos, +30 % de vida útil
Rodar comprime la superficie a medida que forma la rosca del tornillo, por lo que la capa más dura cae exactamente donde lo hace la carga.
Ra 0,2–0,4 µm flancos lisos como un espejo
Menor fricción, precarga repetible y menor desgaste y atascamiento del adhesivo durante el montaje.
Fondos de rosca conformados
La presión forma la rosca del tornillo sin las marcas de la herramienta de corte que pueden actuar como orígenes de grietas bajo vibración cíclica.
CONVENCIONAL
Rosca mecanizada
Esquema del flujo de granos de metal: ilustrativo, no una micrografía.
Flujo interrumpido de granos de metal
El giro corta la veta del metal en cada flanco, interrumpiendo la estructura de fibras a lo largo del camino de carga.
Tensión de muesca en la raíz de la rosca del tornillo
La raíz cortada y las marcas de herramientas pueden concentrar la tensión cuando se carga la junta.
Fatiga bajo vibración
Las grietas pueden comenzar en la raíz y propagarse bajo cargas repetidas.
Flancos más rugosos, mayor desgaste adhesivo y riesgo de gripado
Las marcas de herramientas pueden aumentar la fricción y la dispersión del torque, y aumentar la posibilidad de agarrotamiento durante el ensamblaje.
Misma envoltura, vida útil más larga, o la misma vida en una envoltura más pequeña.
CUATRO CELDAS / UNA PLANTA
El proceso queda en nuestras manos.
01
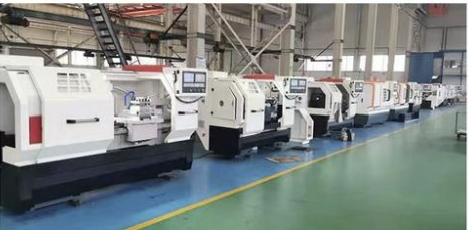
Mecanizado CNC de 5 ejes
±0,01 mm · una configuración
GAMA DE PIEZAS
Pernos de sujeción huecos, tuercas de cubo de pared delgada, tornillos prismáticos
CONFIGURACIÓN
Centros multiestación, refrigeración por husillo, evacuación de virutas
TOLERANCIA
Caras de acoplamiento críticas mantenidas en ±0,01 mm
Menos re-abrazaderas por pieza, menos error de apilamiento.
02
Célula de torno CNC de precisión
15,000+ / día · alimentado en bar
ALCANCE DE GIRO
Conformación de vástago, reducción de cuello, chaflán, pieza en bruto rodante OD
CAPACIDAD
Más de 15.000 piezas por día para programas OEM
DIÁMETRO EN BLANCO
Girado a la dimensión de rodadura, no a un tamaño de rosca de tornillo cortado.
La alimentación continua de barras mantiene estable el volumen de pedidos.
03
Rosca en frío Laminado
clase 6g · formado en frío
DEFORMACIÓN PLÁSTICA
Presión en frío entre matrices endurecidas: no se elimina metal
DUREZA DE LA SUPERFICIE
Microdureza del flanco +25–30%, con aproximadamente un 30% más de vida a la fatiga que las roscas de tornillo cortadas
CLASE de rosca de tornillo
Precisión de 6 g, acoplamiento suave, sin sacudidas durante el montaje.
Sin virutas, sin rebabas, sin operación de desbarbado secundario.
04
PVD al vacío, interno
DLC · TiN · control de color
GAMA DE RECUBRIMIENTOS
DLC variantes nano-negro, oro TiN, iridiscente y azul
PROPIEDADES
Antidesgaste y agarrotamiento antiadhesivo, antiagarrotamiento, resistente a la abrasión
CONSISTENCIA DE COLOR
Mecanizado hasta recubrimiento en una sola planta, sin subcontratación
El plazo de entrega del recubrimiento se ajusta a nuestro propio cronograma.
RASTREABLE DE PRINCIPIO A FINAL
Material, medición y pruebas.
Registros de materiales de grado 5
Materia prima de Ti-6Al-4V con registros de materiales EN 10204 3.1, incluidos análisis de Al, V, Fe, O, N y H.
Inspección de rosca y dimensiones
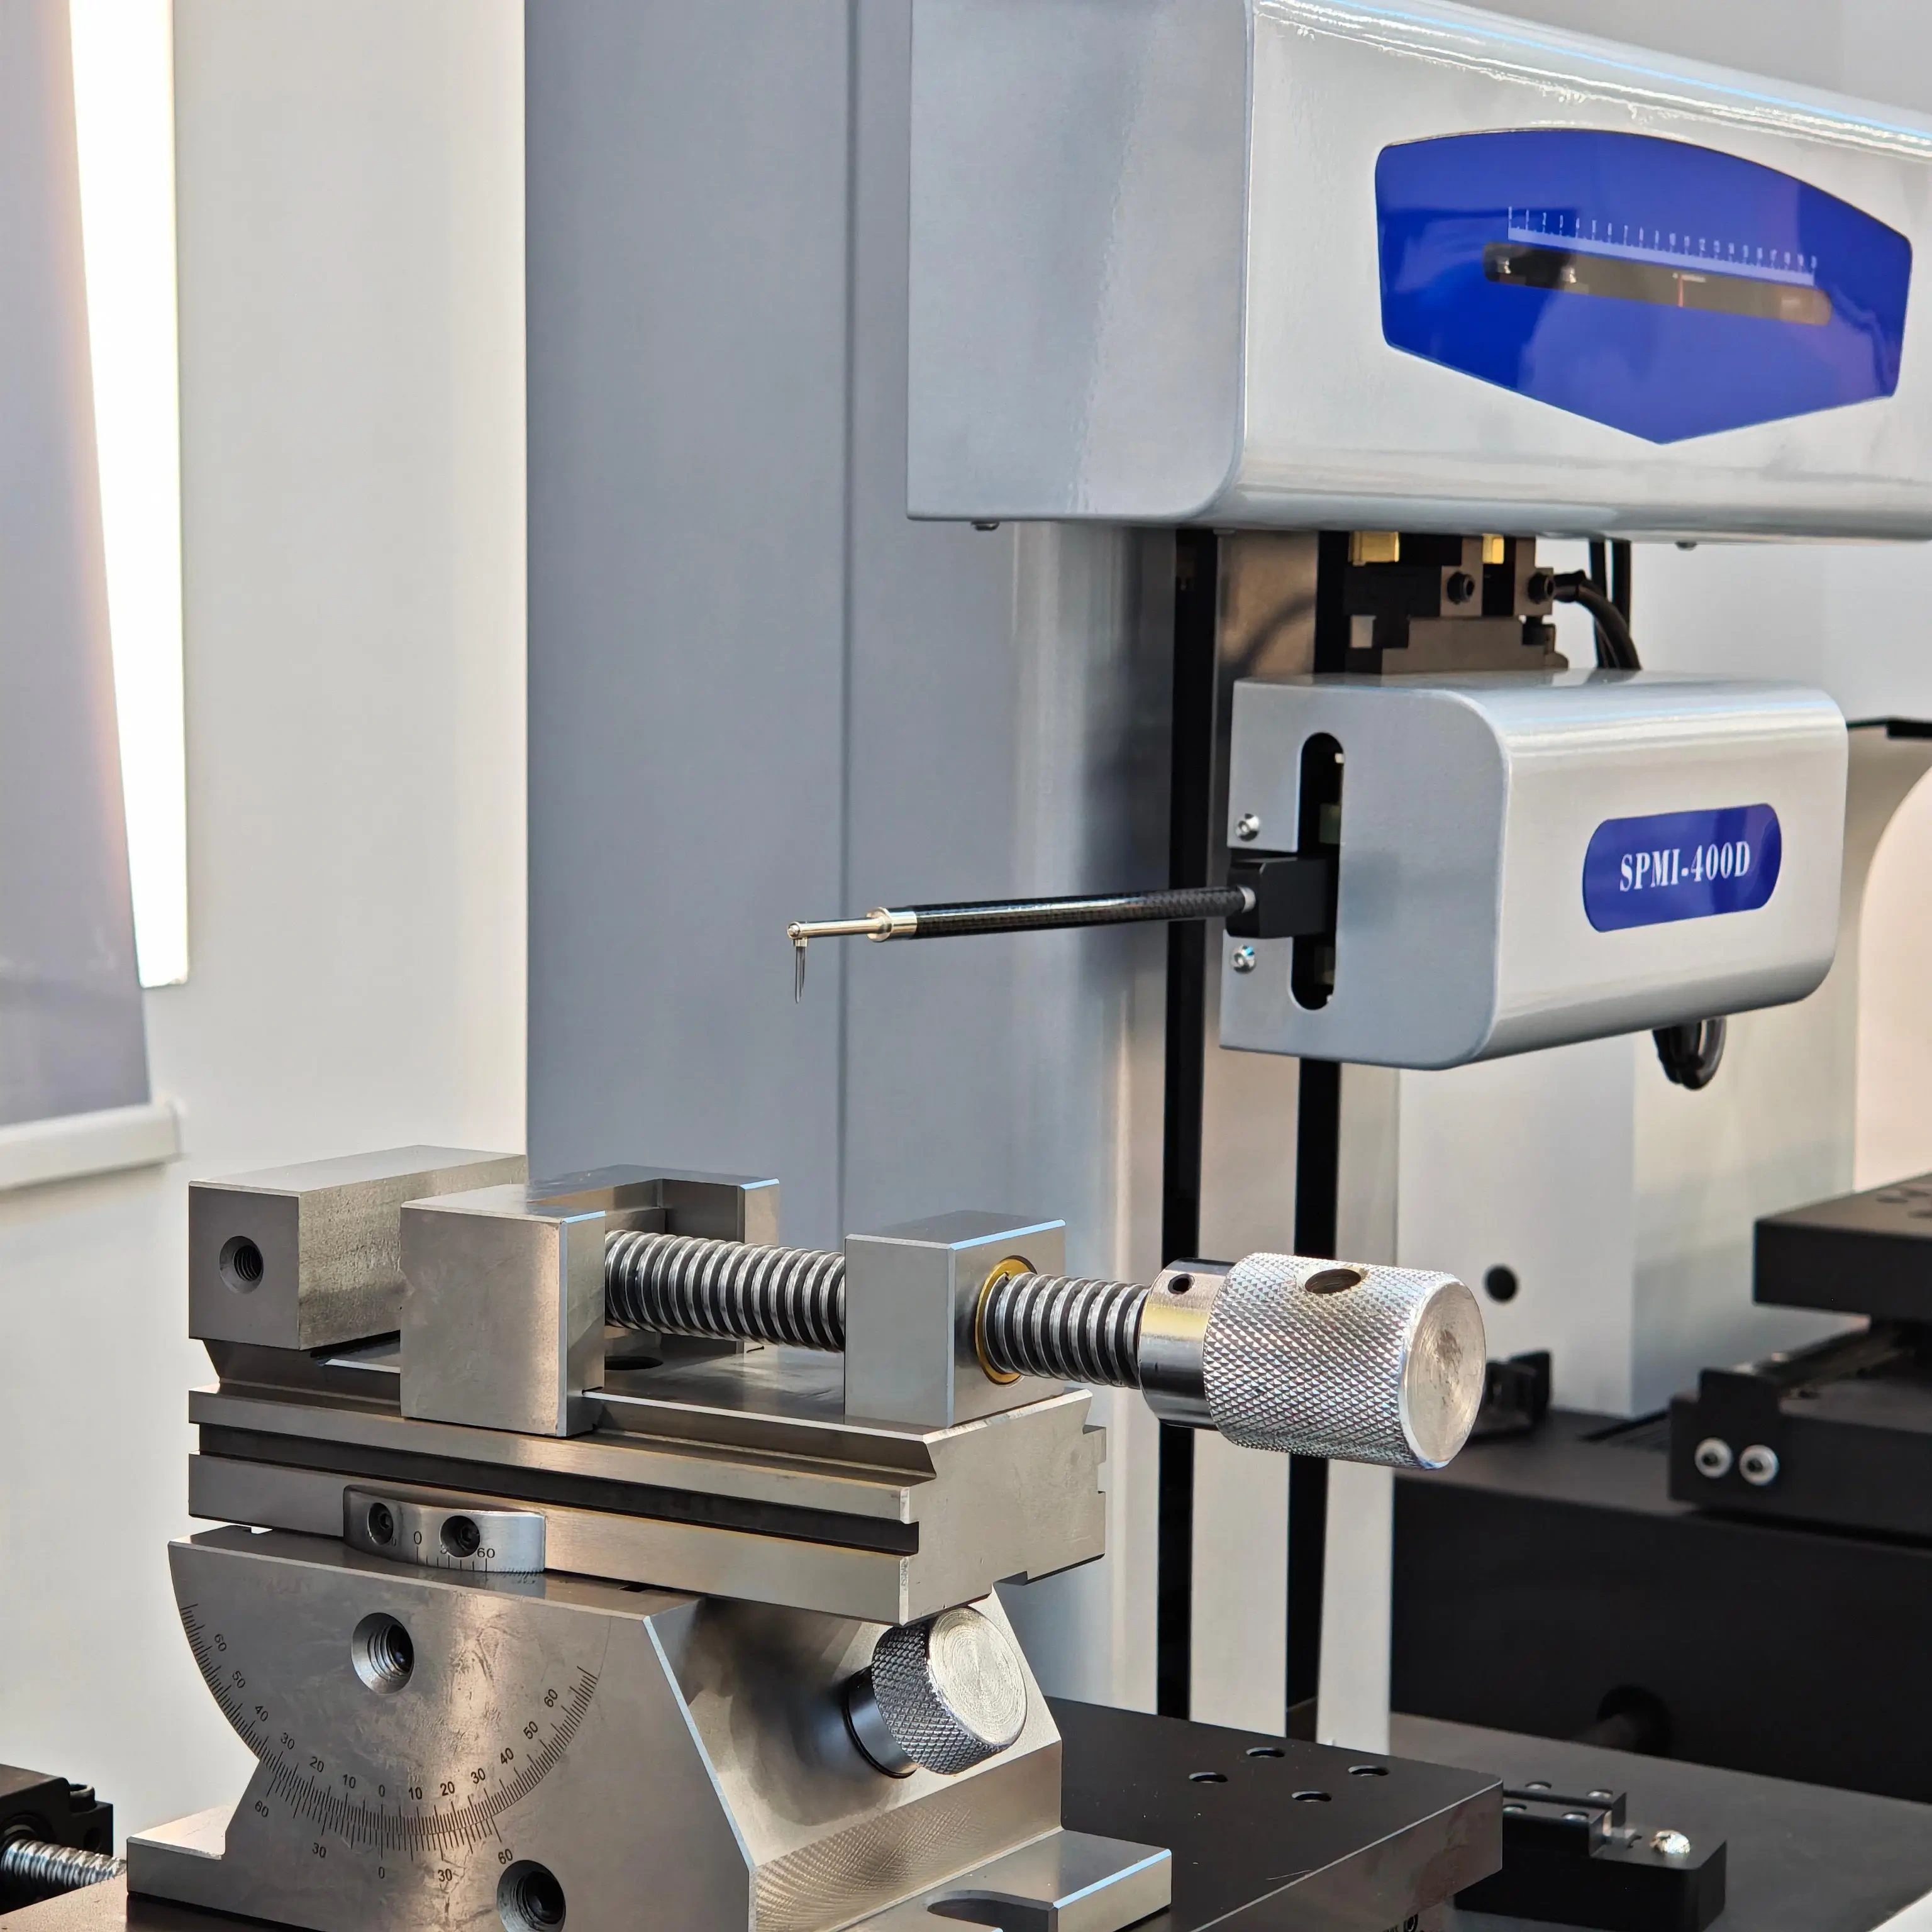
Medición pasa/no pasa 6 g, escaneo dimensional óptico y acabado de superficie laminada de Ra 0,2–0,4 µm.
Pruebas mecánicas y de corrosión
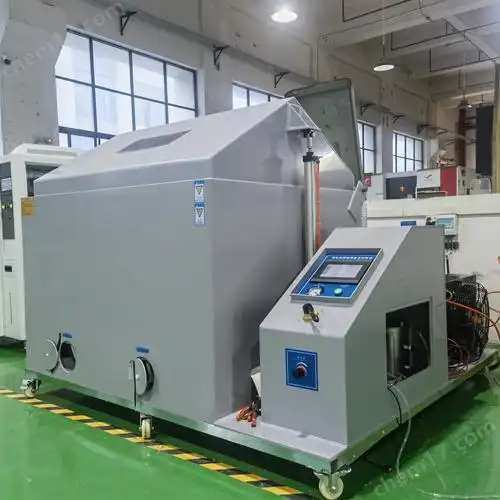
Resistencia máxima a la tracción de 950 a 1050 MPa, prueba de torsión hasta falla, 1.000.000 de ciclos de carga alterna y prueba de corrosión de 720 h.
Inspección de rugosidad superficial.Gabinete de prueba de niebla salina.
Antes de confirmar el suministro
Plano de la pieza y revisión acordada
Requisitos de fabricación e inspección
Criterios de aprobación de la muestra
Cantidad por lote y embalaje
Plazo de entrega, condiciones de envío y destino
Envía un dibujo. Obtenga la respuesta del proceso por escrito.
clase de rosca de tornillo, especificaciones de recubrimiento y diámetro de la pieza en bruto del rodamiento: revisados antes de realizar el pedido.