1. はじめに
チタン製ファスナーはかつて航空宇宙チームやレーシングチームの専門品でした。現在、チタン ボルトとチタン ネジは、オートバイ、自動車、自転車の製造におけるアップグレードの主流となっており、重量、耐食性、そして紛れもない陽極酸化処理された外観を考慮して選択されています。しかし、チタンのハードウェアはスチールよりもはるかに高価であるため、購入者は「チタンのボルトにはそれだけの価値があるのか?」という難しい質問をします。チタンボルトは強いですか?そして何よりも、チタンボルトは実際どのように作られるのでしょうか?
数字は需要を説明しています。世界のチタンファスナー市場は、2025 年に約 20 億 1,000 万米ドルと評価され、2032 年までに 31 億 1,000 万米ドルに達すると予測されており、年間平均成長率は約 6.45% です [1]。チタンボルトだけでその市場の約 39.5% を占めています [1]。同じ市場分析では、チタン製ファスナーは通常、高張力鋼の同等品よりも 5 ~ 10 倍のコストがかかることが指摘されています [1]。まさにこれが、購入前に製造プロセスを理解することが重要である理由です。
このガイドは、チタンファスナー工場の現場から書かれたものです。私たちは、鍛造と CNC 機械加工という 2 つの主要な製造ルートをたどってから、完全なステップバイステップのプロセス、本物のグレード 5 (TC4) ハードウェアと類似品を区別する品質基準、およびチタン ボルト メーカーを選択するための実践的なチェックリストを確認します。ストリートカー用のチタン ホイール ボルト、トラック バイク用のチタン スプロケット ボルト、カーボン ロード フレーム用のチタン自転車ボルトのいずれを仕様する場合でも、このガイドは、自信を持って購入できるエンジニアリングのコンテキストを提供します。
チタンボルトの製造プロセス — 8 段階
グレード 5 (Ti-6Al-4V / TC4) ファスナー: 認定バーから密閉ボックスまで。ASTM B348、ATI、およびティッセンクルップ データシートの主要パラメーター。
材質
ASTM B348 グレード 5 バー、工場証明書、OES によって化学検証済み、バッチ番号が記録されています。
引張 ≥ 895 MPa · 降伏 ≥ 828 MPa
切削
ヘッド成形と仕上げ旋削のための余裕を持ってバーをブランクに切断します。
ヘッドスタイルごとに設定された許容差
鍛造・圧造
密閉型内で加熱および成形。焼きなましとスケール除去を行いました。
~900–980 °C · βトランザス以下 (~980–1000 °C)
CNC加工
シャンク、アンダーヘッドフィレット、ヘッドプロファイル、ドライブの旋削、フライス加工、穴あけ。
80–100 m/min · ±0.02 mm の重要な機能
ねじ加工
丸める(疲労に適しています)またはカットします。GO/NO-GOゲージで確認。
メトリック 6g 外部クラス
表面処理
ビーズブラスト、不動態化、または電圧制御カラーアルマイト処理(ゴールド→ブルー→パープル→レインボー)。
薄い酸化皮膜 – メッキではありません
品質管理
寸法、引張/耐力、硬度、微細構造、渦電流/UT、塩水噴霧;主要な寸法の SPC。
バッチ記録された結果
梱包
清潔で、オプションで潤滑済みで、トルクチャートとバッチトレーサビリティを備えたラベル付きキットに梱包されています。
B2B 向けの OEM スタイルのドキュメント
プロセスが重要な理由
段階ごとにコスト、強度、外観が変わります。見た目が同じ 2 つの M6 チタン ボルトの価格は 0.20 米ドルから 3.00 米ドルの範囲です。鍛造グレイン フロー、圧延ねじ、文書化された QC が、構造ハードウェアを類似品から区別します。
出典: ASTM B348 (ATI および thyssenkrupp データシート)、PW Consulting の市場分析。ブログ用のインフォグラフィック — 公開する前に、最新の工場証明書に対してライブパラメータを検証します。
2. なぜグレード 5 チタン (Ti-6Al-4V / TC4) なのか?
オートバイ、自動車、自転車のカタログで見かけるほぼすべてのチタン ファスナーはグレード 5 チタンであり、中国およびアジアの合金指定システムでは Ti-6Al-4V または TC4 としても知られています。グレード 5 は α+β チタン合金で、約 6% アルミニウム、4% バナジウム、残りがチタンです [4]。二相微細構造により、ファスナーに優れた強度と重量のバランスが得られます。
2.1 グレード 5 の概要
プロセスを見る前に、すべての真剣なサプライヤーが取り組んでいる材料データシートをここに示します。表 1 は、グレード 5 チタンと一般的な 8.8 クラスの高張力鋼製ファスナーを比較しています。
表 1. グレード 5 (Ti-6Al-4V) と一般的な 8.8 クラス鋼ボルト - ファスナー関連の特性
| 特性 | グレード 5 チタン | スチール(8.8クラス) | 意味 |
|---|---|---|---|
| 密度 | ~4.43 g/cm³ | ~7.85 g/cm³ | チタン製で約40%軽量化 [5] |
| 最小引張強さ | ≥895 MPa (130 ksi) [2][3][6] | ~800 MPa | 同等の強度クラス |
| 最小降伏強さ | ≥828 MPa (120 ksi) [2][3] | ~640 MPa | 単位重量あたりの収量が向上 |
| 伸び | ≥10% [3][6][7] | ~12% | 延性の少ないチタン |
| 係数 | ~114 GPa | ~210 GPa | チタンの剛性約半分 |
| 腐食 | 自己修復酸化膜 | 錆びます。コーティングに依存する | 錆びない、耐塩性 [5] |
| ガルバニック vs カーボン/アルミニウム | 互換性あり (航空宇宙演習) [1] | 腐食セルのリスク [1] | カーボンバイク用キー |
ファスナーにとって最も重要な 2 つの列は、引張強度 (シャンクが破損する前に保持できる荷重) と降伏強度 (永久的な伸びが始まる場所) です。グレード 5 は、両方とも 8.8 鋼と同等かそれを上回っていますが、重量は約 40% 軽量です [5]。剛性が低いということは、チタン ボルトが同じ荷重下でわずかに伸びることを意味し、これにより締め付け中の予圧のかかり方が変わります。これは正常であり、正しいトルクで管理できるものであり、欠陥ではありません。
濃度は見出し番号です。グレード 5 チタンの重量は、スチールの約 7.85 g/cm³ に対して、約 4.43 g/cm³ です。実際、チタン ボルトは、同一のスチール製ファスナーよりも約 40% 軽いです [5]。これが、「チタンボルトの軽量化」がよく検索される理由であり、建設業者がスチール製の留め具をボルトごとに置き換える理由でもあります。
強度は、考慮すべき重要な数値の2番目です。ASTM B348の規格に基づくと、締結部品(ファスナー)に使用されるグレード5のチタン棒材は、最小引張強度が約895 MPa(130 ksi)、最小降伏強度が約828 MPa(120 ksi)に達している必要があり、伸びは少なくとも10%でなければなりません[2][3][6][7]。簡単に言えば、適切に仕様が定められたグレード5のチタンボルトは、高強度鋼ボルトと同等の強度クラスにありながら、重量は約40%軽くなっています[5]。
自己修復酸化チタン皮膜による耐食性。チタンは鋼のように錆びず、本質的に炭素繊維やアルミニウムの構造と互換性があります。これが、鋼が電食を引き起こす可能性がある複合機体のチタン製ファスナーに航空宇宙産業が移行した主な理由です[1]。カーボン自転車やアルミニウム製オートバイの場合も、同じ特性により、濡れた状態や塩分の多い状態でスチールボルトが引き起こす腐食セルが防止されます。
さて、正直なところです。チタンは鋼の約半分の硬さ(弾性率約 114 GPa 対 210 GPa)で、破損するまでの伸びが少なくなります(伸び率約 10%)。ボルトは張力がかかっている状態で機能するため、剛性の低下が問題になることはほとんどありません。ただし、トルクの挙動は異なり、乾燥状態で取り付けた場合、チタン製のネジ山がかじり(冷間溶接)する可能性があります。適切な焼き付き防止剤を使用し、トルクの指針に従ってください。これについては FAQ セクションで説明します。また、すべての「チタン」が同じではないことにも注意してください。グレード 2 の商業用純チタンはグレード 5 よりもはるかに弱いため、構造用留め具には使用しないでください。常にグレードを確認してください。その方法は後ほど説明します。
3. 鍛造 vs CNC 機械加工: チタン ボルトへの 2 つのルート
チタンボルトは、基本的に異なる 2 つの方法、つまり鍛造 (圧力と熱の下で金属を成形) または CNC 機械加工 (棒材から金属を切り出す) で作ることができ、ほとんどの高級ファスナーは両方を組み合わせています。この違いを理解すると、0.50 ドルのネジと 5.00 ドルのレーシング ボルトの価格差がわかります。
ルートがコストを超えて重要である理由: 製造方法はファスナーの内部構造を形成し、内部構造は繰り返し荷重下でボルトがどのように動作するかを決定します。この荷重は、実際にホイール、ブレーキ、サスペンション上のファスナーを破壊する荷重です。ボルトは完璧に見えても、内部構造が間違っていると早期に破損する可能性があります。
3.1 鍛造: 鍛流線と疲労強度
熱した金属を金型とプレスで形づくる鍛造。グレード 5 チタンは、狭い範囲で熱間鍛造されます。容易に流動するのに十分な温度ですが、合金の微細な α+β 微細構造が粗くなる β トランザス温度 (約 980 ~ 1000 °C) よりも低い温度です [4]。大手チタンメーカーの 1 つである ATI は、Ti-6Al-4V の一般的な仕上げ鍛造温度を約 954 °C としています [2]。
そもそもなぜ偽造するのでしょうか?鍛造中、金属繊維 (グレイン フロー) が部品の輪郭に沿って形成されます。ボルトの最も応力がかかるゾーンである頭からシャンクへの移行部分は、横切るのではなく、連続した好ましい粒子構造を継承しています。また、鍛造ブランクはほぼネットシェイプになるため、材料の無駄が少なくなり、部品はより緻密で加工された微細構造から始まります。
トレードオフ: 鍛造には金型、加熱、プレス時間が必要です。これは、量産される標準的な形状 (六角頭、フランジ頭、ソケット キャップ) に適合しますが、ねじ山や精密ショルダーに要求される厳しい公差を維持するのに苦労します。そのため、鍛造チタン ボルトは、ほとんどの場合、後から仕上げ機械加工されます。
実際、チタン製ファスナーには 3 つの鍛造バリエーションが使用されています。自由鍛造は大きな形状や単純な形状にも対応します。ボルトの標準である密閉型鍛造では、金属を金型のキャビティ内に閉じ込めるため、ヘッドとアンダーヘッドが正確に形成されます。また、金型とビレットが同じ温度に保たれる等温鍛造は、航空宇宙グレードの加工において成形が難しい形状に使用されます。オートバイ、自動車、自転車の製造を支配する M4 ~ M10 ハードウェアの場合、密閉型鍛造と温間圧造が主力です。
3.2 CNC 加工: 棒材からの精度
CNC 加工は認定グレード 5 バー (ASTM B348) [3][6][7] から開始され、材料を除去してボルトを作成します。旋削によりシャンクとヘッドのブランクが製造され、フライス加工により六角、フランジ、またはドライブのプロファイルが切断され、ねじ切りによりねじ山が仕上げられます。
チタンは機械加工が難しい材料の 1 つです。熱伝導が悪く(約 7 W/m・K)、加工硬化が早く、高温で工具と反応します。実際の結果: 鋭利な超硬チップ、高圧クーラント、控えめな切削速度 (旋削およびフライス加工では通常約 80 ~ 100 m/min [3]) - 規律ある送り、および構成刃先やびびりを回避するための厳格な切りくず制御。
CNC がもたらすもの: 厳しい公差 (臨界直径は ±0.02 mm 以上に維持可能)、無制限のカスタム形状 (ボタン、コーン、ディスク、皿穴、トルクス、ソケット、特殊フランジ)、高速な少量バッチ反復、金型への投資なし。そのため、オートバイや自転車用のカスタム チタン ボルトを含む、ほとんどのアフターマーケットのチタン ハードウェアはバーから CNC 加工されています。
チタン加工の勝敗は工具の選択にあります。工場では、ポジティブすくい角のコーティングされた超硬チップ、切削ゾーンを対象とした高圧クーラント、および切りくず負荷を一定に保つ剛性の高いツールパスを使用しています。チタンは切削ではなく工具が擦った瞬間に加工硬化するため、切込み深さの規律と新しい工具は交渉の余地がありません。鈍いインサートは肩を焼いたり、公差を吹き飛ばしたりする最も早い方法です。
3.3 ハイブリッド: 鍛造ブランク + CNC 仕上げ + 転造ネジ
ブレーキ キャリパー ボルト、ホイール ボルト、サスペンション ハードウェアなどの構造用または疲労が重要な締結部品の場合、最良の方法はハイブリッドです。つまり、グレイン フローを実現するためにブランクを鍛造し、重要な直径を CNC 仕上げし、ねじ山を転造します。
スレッドローリングについては特筆に値します。転造は、材料を切断するのではなく冷間状態で移動させ、ねじ山根元を圧縮し、有益な残留応力を残します。転造ねじは、切断ねじよりも常に優れた疲労性能を示します。これが、大手ファスナー メーカーが構造用ねじを転造する理由であり、エンジニアがねじの品質を検査する最初の項目の 1 つである理由です。
4. 製造プロセスの段階別
ここでは、チタンのビレットから玄関先にある密閉ボックスに至るまで、工場現場で実際に起こっていることを紹介します。あらゆるステップに指紋が残ります。それが、あるサプライヤーのチタンボルトが他のサプライヤーと異なる理由です。(図1:チタンボルトの製造工程参照)
4.1 材料: 認定グレード 5 バーから開始
すべてのバッチは ASTM B348 グレード 5 バーとその製造証明書 [3][6][7] で始まります。当社では、発光分光法により化学的性質 (アルミニウム、バナジウム、鉄、酸素、残留物) を検証し、証明書と照合して機械的特性を確認し、すべてのボルトが溶融するまで追跡できるようにバッチ番号を記録します。証明書がなければ生産もありません。これは本格的なファスナー工場では交渉の余地がありません。
ほとんどのアフターマーケット ハードウェアはグレード 5 標準です。極度の低温またはインプラントグレードのニーズに対して、サプライヤーはグレード 23 (Ti-6Al-4V ELI) を提供することがあります。これは、破壊靱性を改善するためにより厳しい酸素制限を備えながら同様の強度を保持します。これはモータースポーツや特殊なビルド向けのニッチな選択肢であり、ストリート ハードウェアのデフォルトではありません [1]。
4.2 ブランクの切断
バーストックは、ヘッド成形と仕上げ旋削のための余裕を持ってブランクに切断されます。長さと直径の許容範囲はヘッドのスタイルによって異なります。六角またはフランジ ヘッドは、薄いボタン ヘッドよりも多くの材料を消費します。
4.3 鍛造または圧造
ブランクは加熱され(通常、グレード 5 の場合は約 900 ~ 980 °C の範囲)、プレス機の密閉型で成形されるか、小型ファスナーの場合は温間ヘッドで成形されます [2][4]。鍛造後、部品はアニールまたは応力除去されて微細構造が正常化され、その後スケール除去 (ビード ブラストまたは酸洗い) されて表面がきれいになります。
機械加工前に鍛造応力を緩和し、α+β 構造を安定させるために、β トランザスの下でアニーリングが実行されます。正確なサイクルは、工場、部品履歴、および図面に要求される最終特性によって定義されます。
4.4 CNC 加工
機械加工された部品は、CNC 旋盤やマシニング センターで旋削、フライス加工、穴あけが行われます。シャンク直径、ヘッド下のフィレット半径 (疲労に重要)、面取り、ヘッド プロファイル、ドライブ機能などです。公差、ツールパス、表面仕上げは部品図面ごとに文書化されます。
4.5 ねじ切り
ねじ山は転造されるか (上記のように、強度と疲労のために推奨されます)、または切断されます。ねじ公差クラスは、標準的なメートル法 (通常、おねじの場合は 6g) に従っており、校正済みの GO/NO-GO ゲージとピッチ直径測定で検証されます。
ねじ山旋削は、ねじ山が短い場合や標準以外のピッチでは一般的ですが、冷間成形された根元と頂部が疲労寿命を向上させるため、ねじ山転造(前述)が構造用ボルトのデフォルトです。どちらの方法を使用する場合でも、完成したねじ山は、頭部の振れを含め、その全長にわたって指定された許容範囲内に収まっていなければなりません。
4.6 表面処理
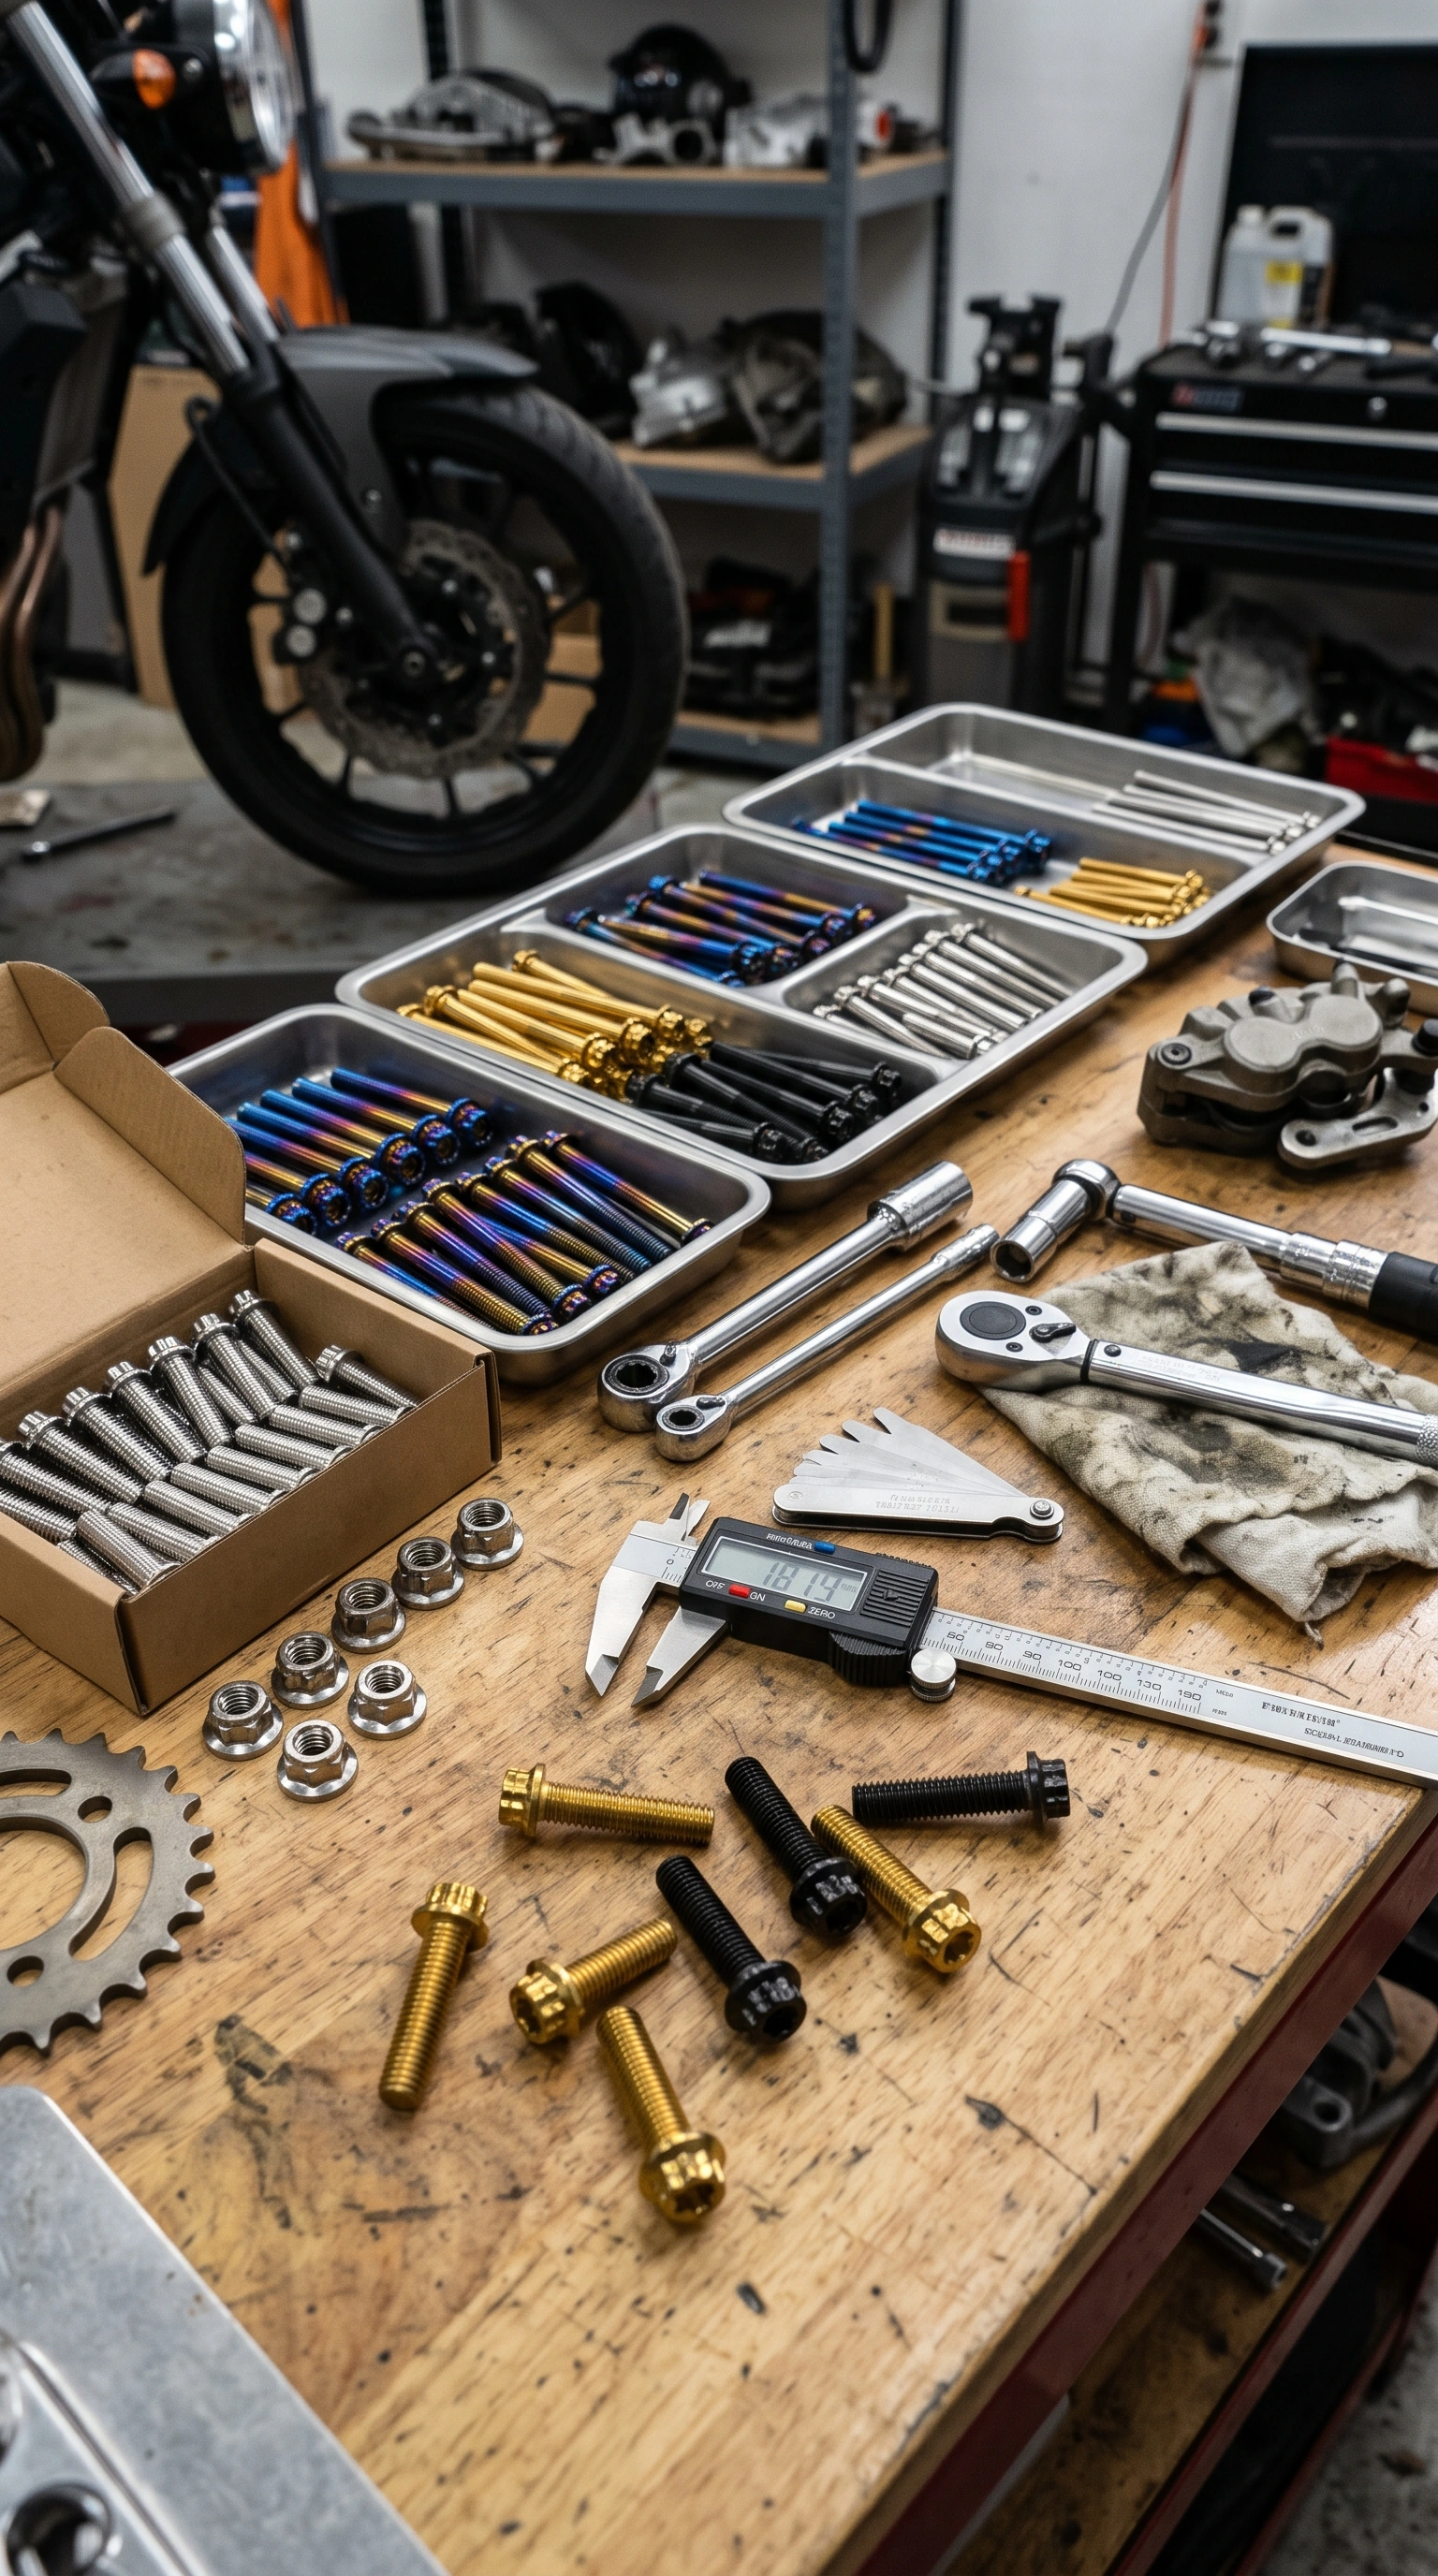
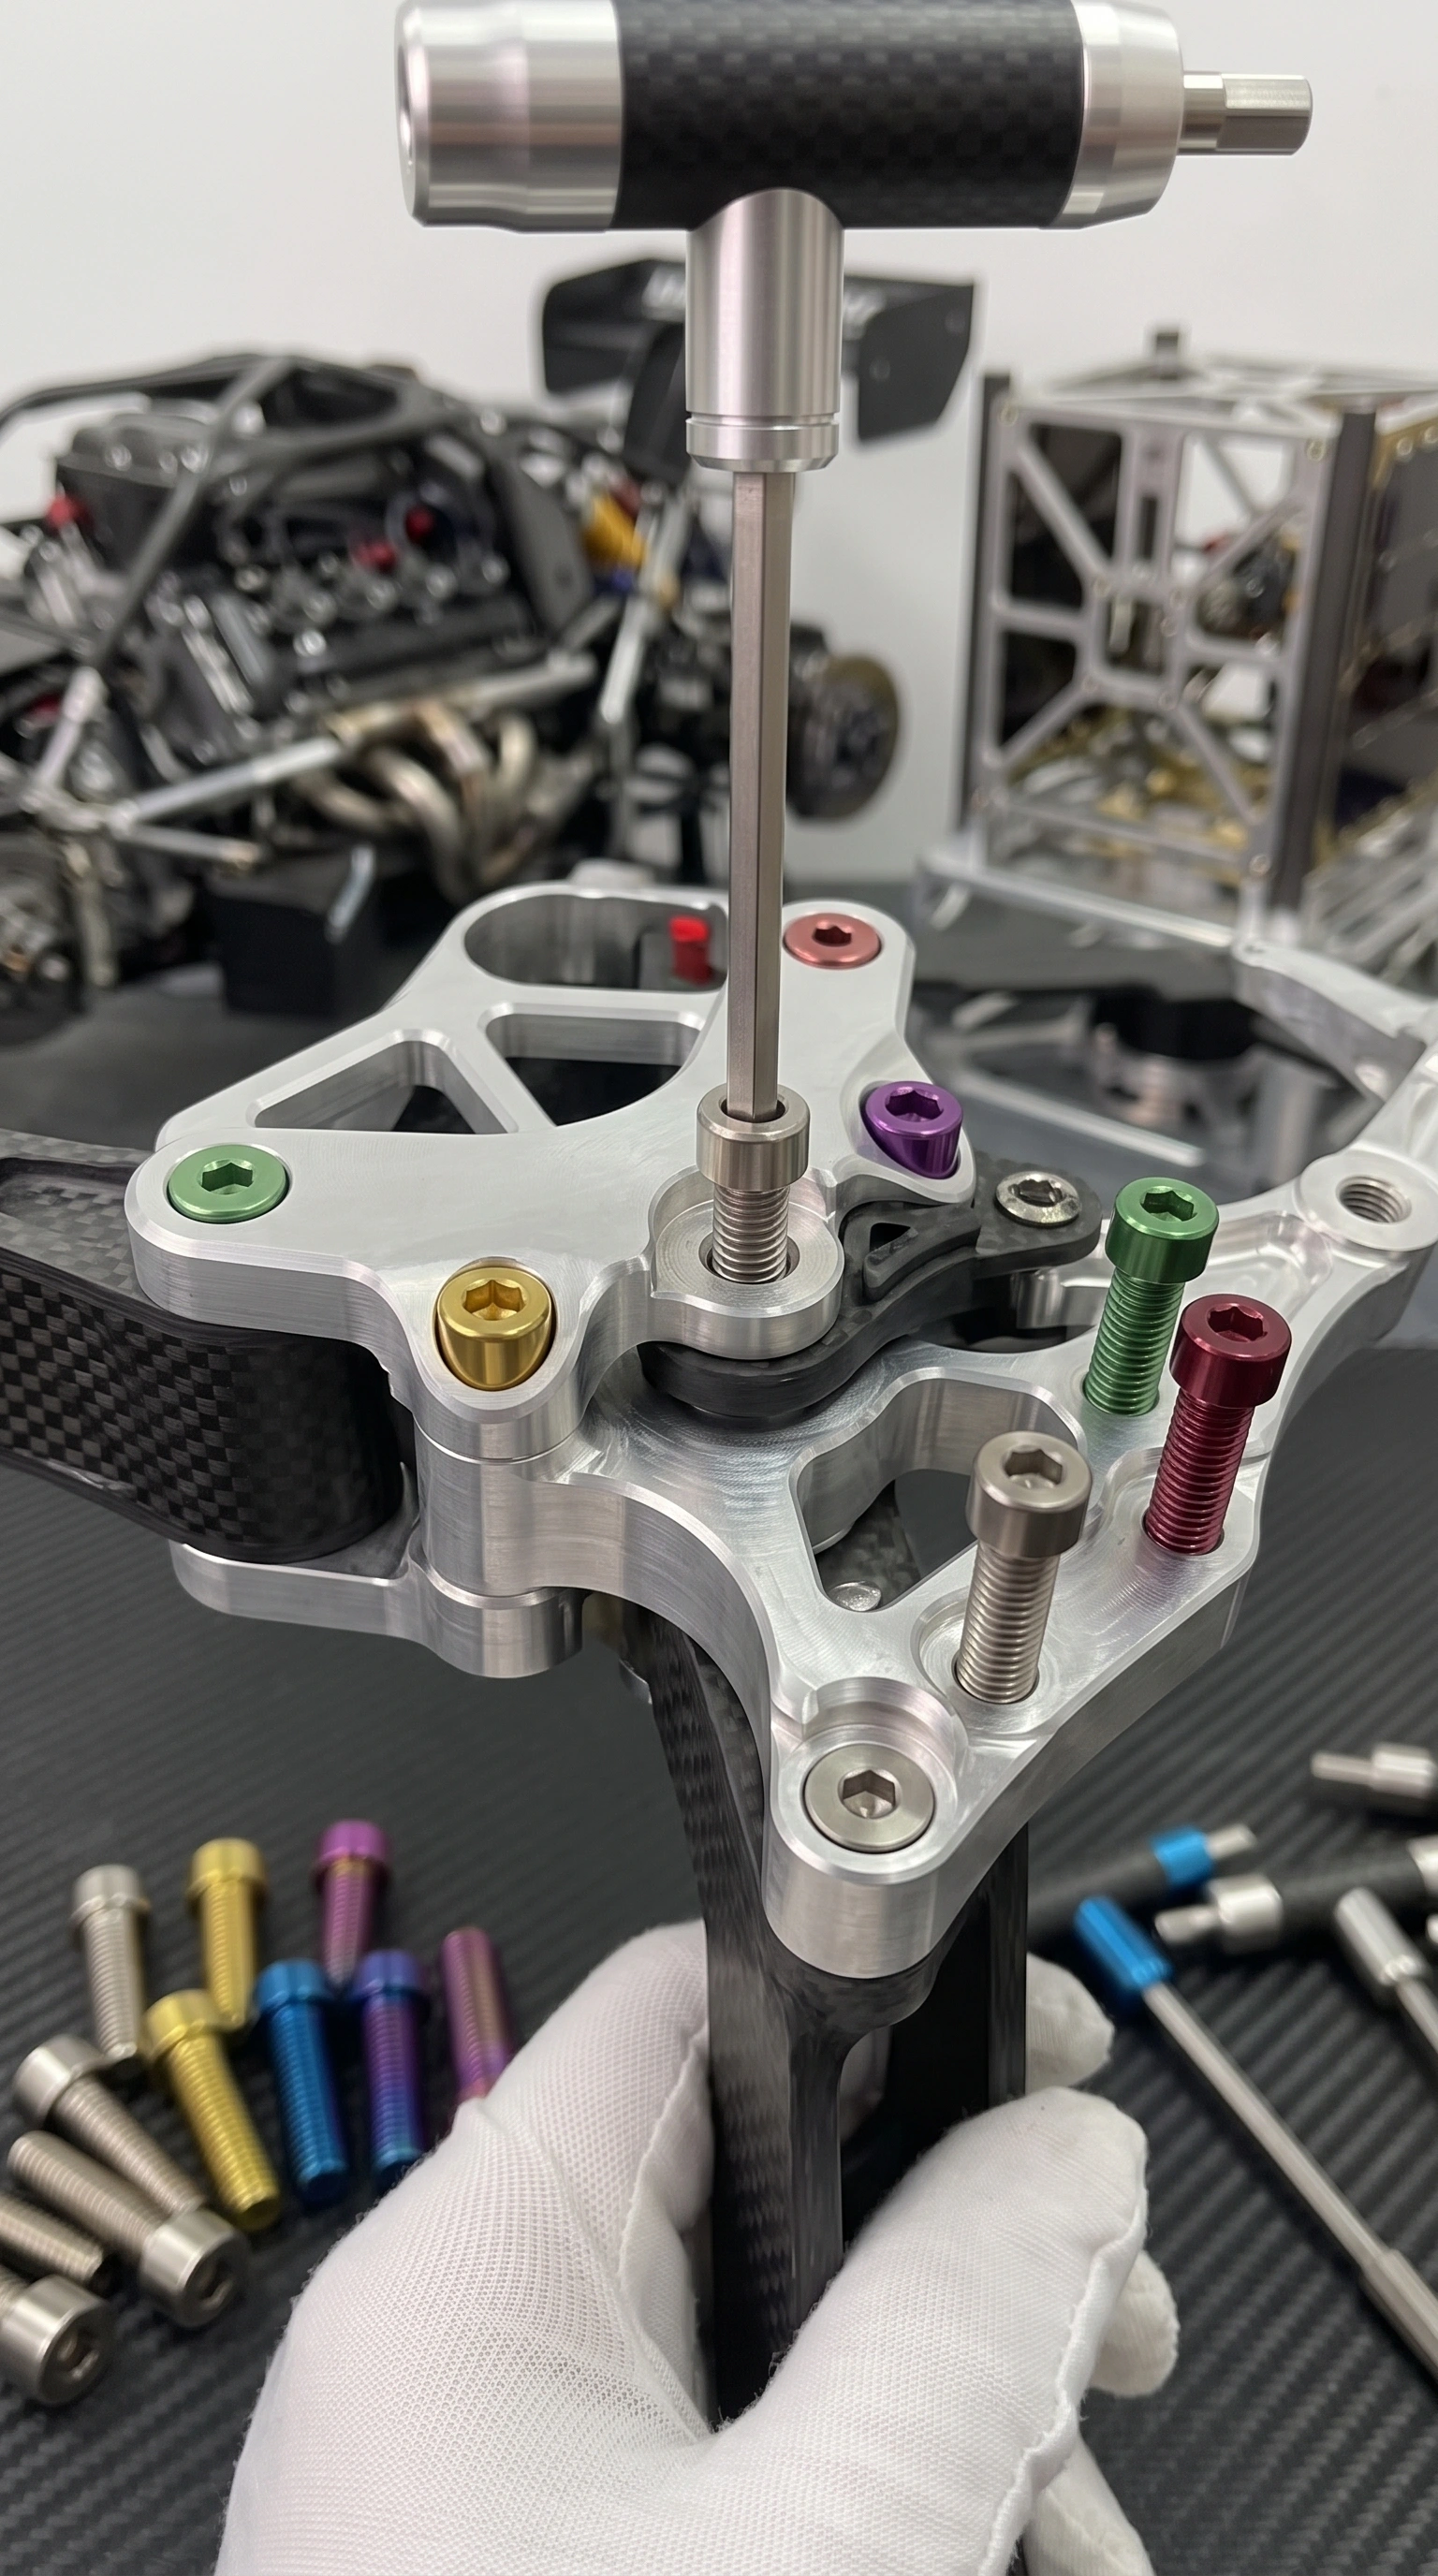
機械加工後、ファスナーは仕上げを行います。ビーズブラストによるサテンの外観、不動態化による酸化層の洗浄と安定化、そして人気のカラー陽極酸化処理が行われます。チタンの陽極酸化は電気化学的です。電圧によって酸化膜の厚さが制御され、その膜を通る光の干渉によって金、青、紫、緑、または虹の色が生成されます。知っておくべき重要な点: 陽極酸化層は薄くて硬い酸化物です。これは表面を保護する穏やかな仕上げであり、クロムのように剥がれる可能性のあるメッキ コートではありません。
色はランダムではありません。最低電圧では金が形成され、電圧が上昇すると青、紫、緑、虹が形成されます。これは、成長する酸化膜が干渉波長をシフトさせるためです。電圧と時間を文書化する工場では、バッチ間で色を一致させることができます。そうでないものは、一致しないレインボーボルトを提供します。
4.7 品質管理
完成部品は出荷前に検査されます: 寸法検査 (ねじゲージ、視覚測定)、機械的検査 (引張、耐荷重、硬度)、冶金学的検査 (微細構造、指定されている場合は渦電流または超音波などの亀裂検出)、船舶または冬季乗馬用途向けの腐食検査 (塩水噴霧)。結果はバッチごとに記録されます。
本格的な工場では、物理的なテストを超えて、重要な寸法に関して統計的プロセス管理を実行しています。ねじピッチ直径、ヘッド高さ、およびドライブの適合は、すべてのバッチのサンプルで測定され、管理限界に対して追跡されるため、不適合部品になる前にドリフトが捕捉されます。それがゲートとしての検査とプロセスとしての品質の違いです。
4.8 梱包
最後に、部品は洗浄され、必要に応じて事前潤滑され、トルクチャートとバッチトレーサビリティを備えたラベル付きキットに梱包されます。B2B 顧客の場合、ここは OEM スタイルの文書 (梱包リスト、テストレポート、証明書) がまとめられる場所です。
段階ごとにコスト、強度、外観が変化します。これが、見た目が同じ 2 つの M6 チタン ボルトの価格が 0.20 米ドルから 3.00 米ドルの範囲である理由です。プロセスが製品なのです。
5. 品質管理と基準: 「本物の」グレード 5 が意味するもの
標準はバイヤーと工場が共有する言語です。チタンファスナーの主な参考資料は次のとおりです。バーおよびビレットについては ASTM B348 [3][6][7]。非鉄ボルトおよびネジについては ASTM F468、非鉄ナットについては ASTM F467 [1]。さらに、標準メートルねじ公差規則 (おねじは通常 6g) と標準六角およびフランジ形状を採用しています。
以下をサプライヤーに書面で要求してください: 材料化学証明書。機械的試験レポート (グレード 5 の場合、引張 ≥895 MPa、降伏 ≥828 MPa [2][3])。硬度と伸びのデータ。寸法検査報告書;そしてバッチトレーサビリティ。ISO 9001 スタイルのシステムを実行している工場では、ためらうことなくそれらを提供します。サプライヤーが製造証明書やグレードマークを提示できない場合は、その部品を未検証のものとして扱います。安価な「チタン」ファスナーは、グレード 2 のチタン、コーティングを施したステンレス鋼、またはそれより悪いものである場合があります。グレード 5 のマーキング、化学データ、密度チェックが防御の第一線となります。
テストレポートを読む際には、2 つの機械的概念を知っておく価値があります。引張強度は、ファスナーが耐えられる最大荷重です。耐荷重は、永久変形することなく耐えられる荷重です。構造用チタンボルトの場合、耐荷重はより意味のある受け入れテストです。ボルトを仕様通りに締めてクランプ荷重を測定するトルク張力試験は、工場がトルク チャートが自社の部品や仕上げに対して誠実であることを検証する方法です。
6. 鍛造または CNC 機械加工: 選択方法
単一の「最適な」ルートはありません。アプリケーション、量、予算に適したルートのみが存在します。表 2 は、トレードオフをまとめたものです。
表 2. 鍛造と CNC 機械加工とハイブリッド ルートの概要
| 基準 | 鍛造 | CNC 加工 | 鍛造 + CNC ハイブリッド |
|---|---|---|---|
| 結晶粒構造と疲労 | 粒子の流れは輪郭に従います。素晴らしい疲労感 | バーからカット。スレッドの形成に依存します | 両方の長所。プレミアム疲労 |
| 寸法精度 | 中程度。仕上げ加工が必要 | タイト (例: 重要なフィーチャで ±0.02 mm) | 仕上げ面に密着 |
| 形状の柔軟性 | 金型設計による制限 | 非常に高い。カスタムヘッドとドライブが簡単 | 高;ブランク鍛造、柔軟な仕上げ |
| 工具とMOQ | 金型コスト;ボリュームに合う | ダイはありません。小さなバッチでも実行可能 | 金型コストと機械加工。中大音量 |
| リードタイム | 最初の記事が長くなります。速い繰り返し | 小規模バッチの場合は高速 | 最長。計画生産 |
| 一般的な使用方法 | ボリュームのある標準ヘッド | アフターマーケットおよびカスタムのチタンボルトとネジ | 構造: ホイール、ブレーキ、サスペンション、スプロケット |
アプリケーションのショートカット:
- オートバイの製造: フェアリング、ミラー、ナンバープレート、リザーバー、装飾用ファスナーは通常、バーから CNC 機械加工されています。構造上の位置 (ブレーキ キャリパー、アクスル ピンチ、サブフレーム、スプロケット) には、圧延ネジのグレード 5 ハードウェア、理想的には鍛造 + CNC ブランクが使用されます。
- 自動車製造: ドレスアップ ハードウェア (エンジン ベイ、ストラット タワー、インタークーラー ブラケット) は多くの場合 CNC 機械加工されています。ホイールボルトは構造的なものです。転造ねじのグレード 5、正しいねじクラスとトルクを指定し、決して即興で作らないでください。
- 自転車の製造: カーボン フレーム用のチタン自転車ボルト (ローター ボルト、ステム ボルト、シートポスト クランプ) は、チタンのカーボンとの電気的適合性の恩恵を受けます [1]。回転部品の軽量化は現実的です。
- 重量の計算: M6 スチールボルトの重量が約 7 g、同等のチタンボルトの重量が約 4 g である場合 [5]、50 本のボルトを交換すると約 150 g 節約されます。正確な数値は長さとヘッドのスタイルによって異なりますが、およそ 40% のルールはパーツに応じて変わります。
6.1 チタン製ファスナーが活躍する場所
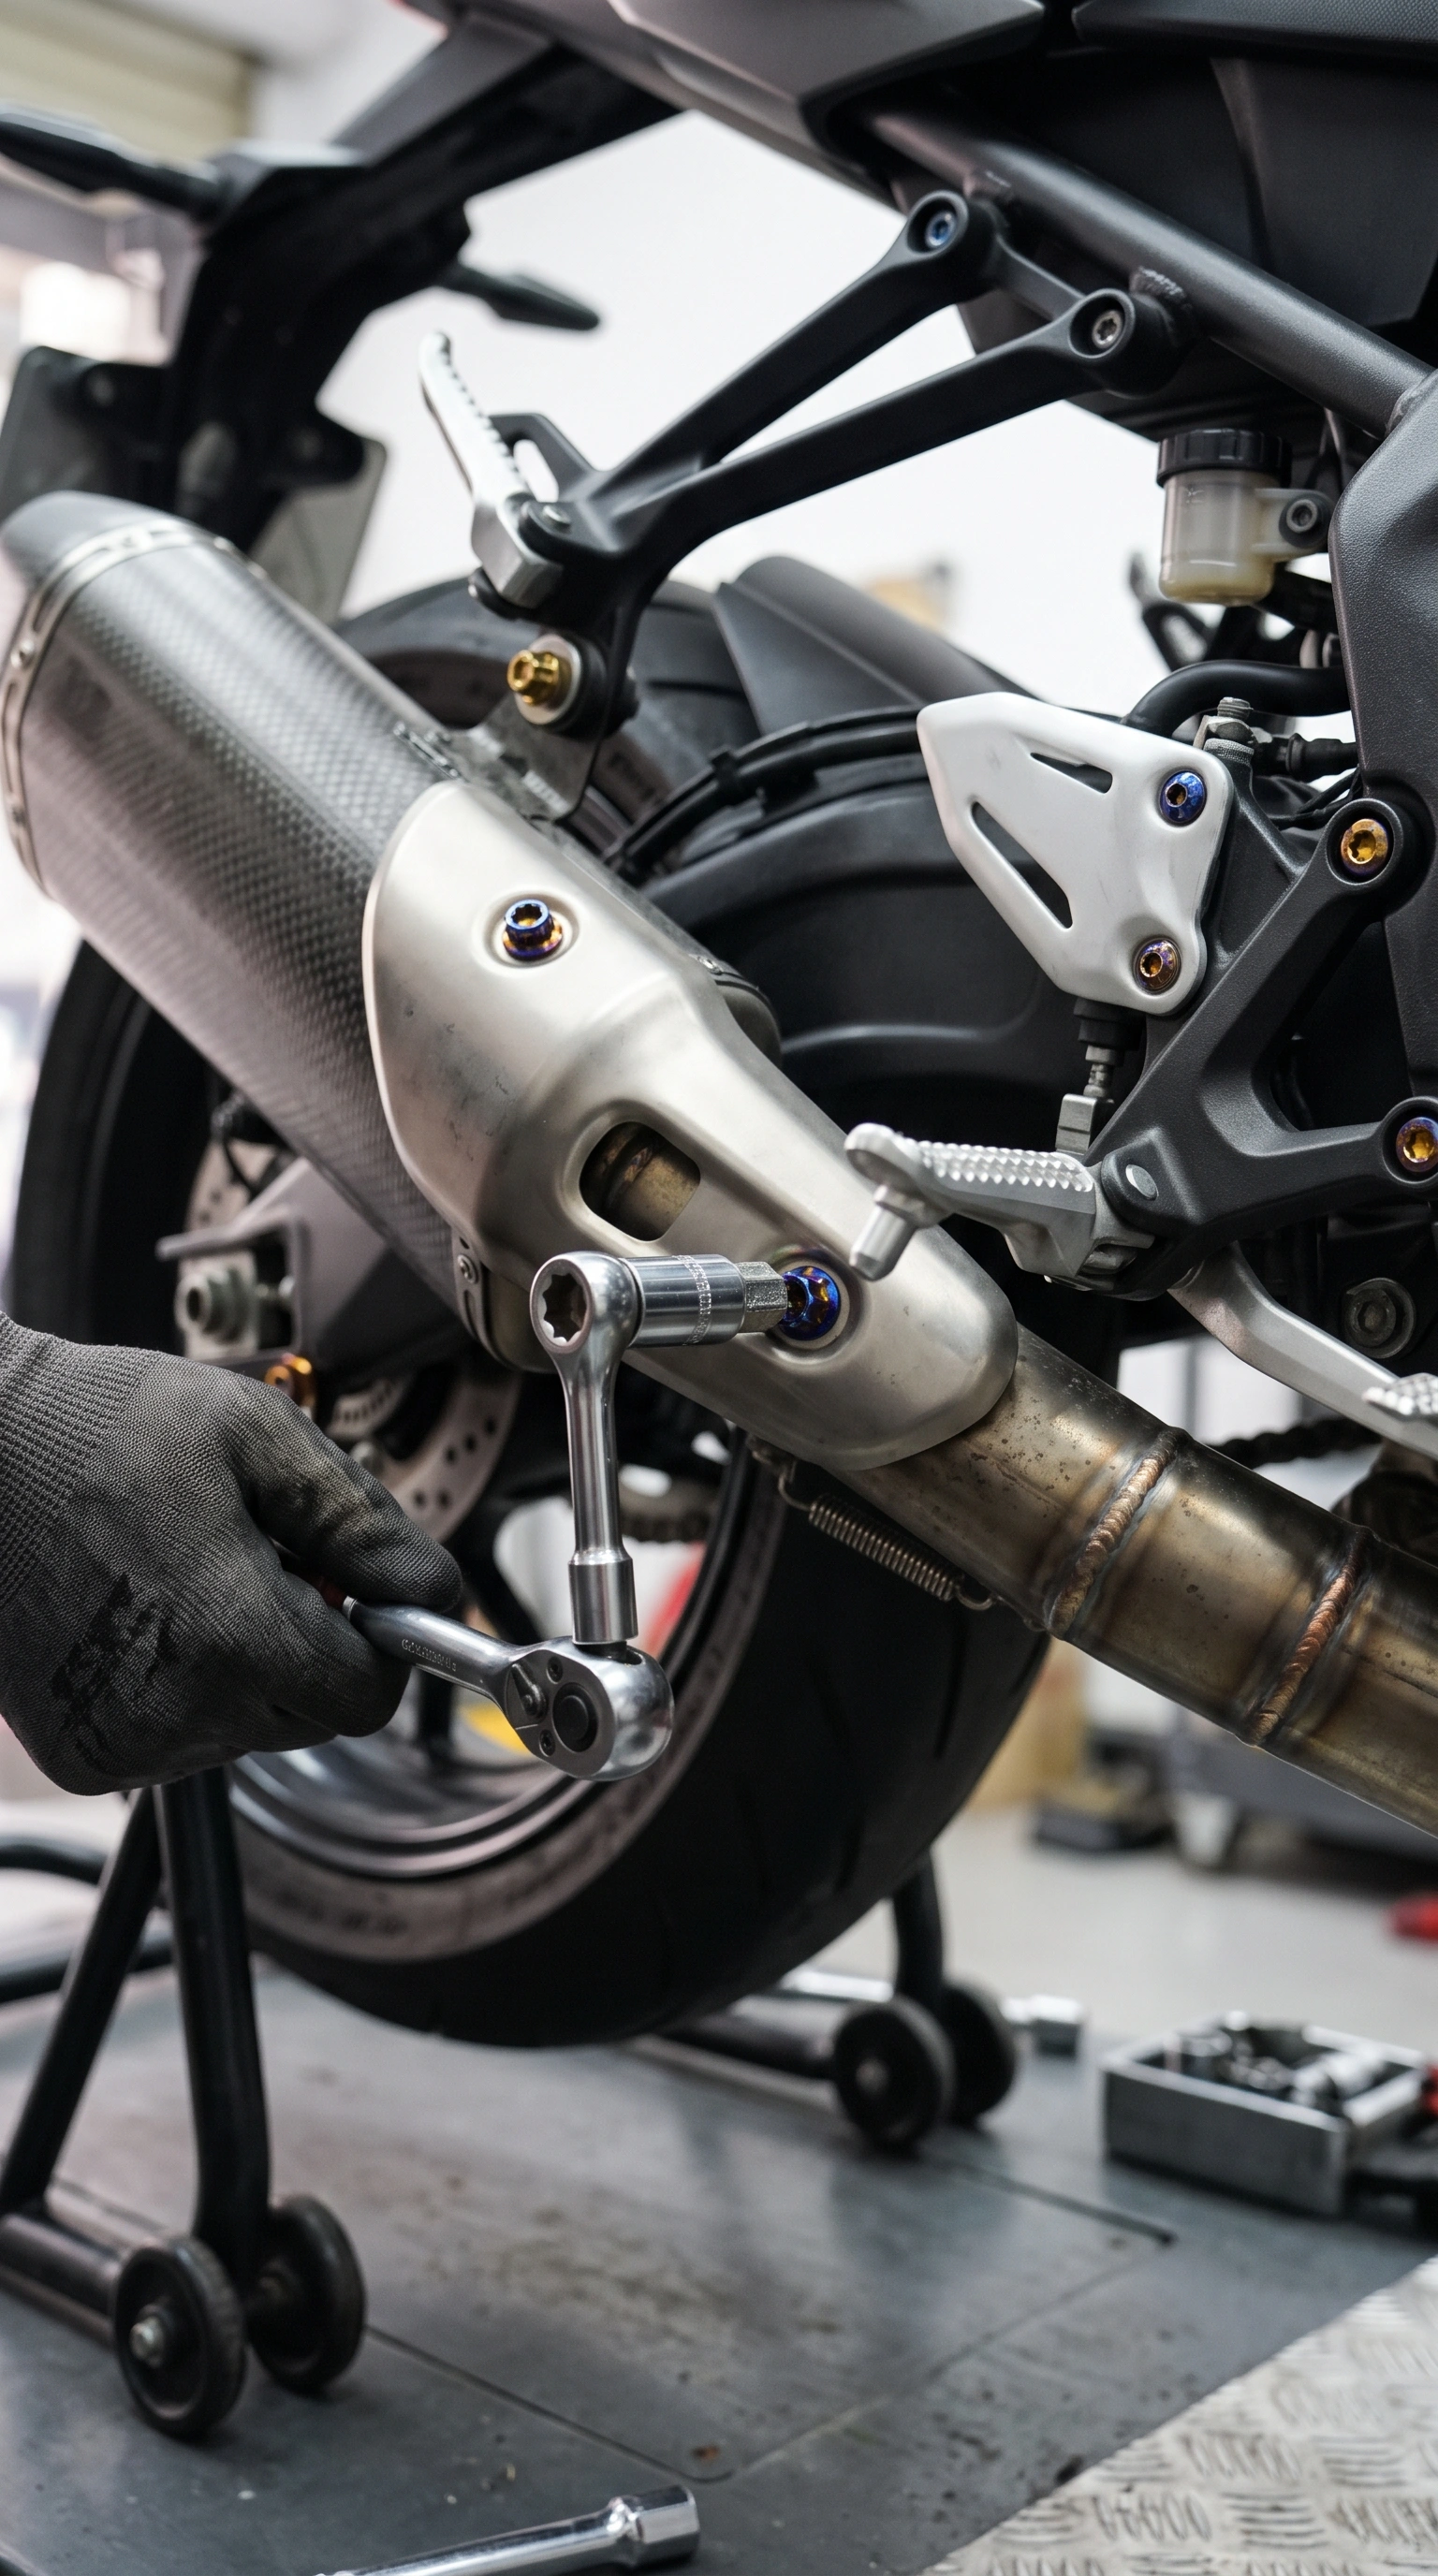
オートバイでは、排気フランジ、ラジエーターシュラウド、フェアリングファスナー、ミラーベース、リザーバーブラケット、ナンバープレートマウントなど、質量が高い場所や回転する場所にチタン製ハードウェアが集中しています。海岸沿いや湿潤な気候のライダーも腐食の代償を受けます。毎日ライダーが装着するスチール製のファスナーは、錆びやネジ山の焼き付きと常に戦います。チタンはそのカテゴリー全体のメンテナンスを不要にします。
車に関しては、話が分かれます。ストラットタワーブレース、エンジンベイのドレスアップ、インタークーラーブラケットなどの化粧品チタンは、見た目とショーでボルトをきれいに外すことが重要です。ホイールボルト、ブレーキキャリパーファスナー、サスペンションリンクなどの機能チタンは、ばね下重量と疲労安全性を重視しており、適切なグレード、転造ねじ山、文書化されたトルクなど、設計されている必要があります。各コーナーで約 40% 軽量化されたチタン製ホイール ボルト [5] により、回転質量が実際に目に見えて軽減されます。
自転車、特にカーボン フレームでは、チタン ボルトは 2 つの役割を同時に果たします。1 つは最も安価に節約できる箇所 (ローター ボルト、ステム ボルト、シートポスト クランプ、ボトル ケージ ボス) のグラム数を削減することと、スチール ボルトがカーボンやアルミニウムに対して引き起こす電解腐食を除去することです [1]。目標重量に合わせて構築されたロード フレームの場合、チタン製ハードウェア キットは、軽量化のリスクが最も低いものの 1 つです。
7. チタンボルトの神話とよくある質問
7.1 チタンボルトには価値がありますか?
仕事によります。バネ下または回転ハードウェア、腐食の激しい環境 (塩分、雨、海岸での走行)、重量重視の構造の場合、グレード 5 チタンが実証済みのアップグレードです。予算が限られている純粋に化粧品のボルトの場合、スチールの 5 ~ 10 倍の価格プレミアム [1] は元に戻らない可能性があります。まず機能で決定し、次に見た目を決めます。
7.2 チタンボルトは強いですか?
正しく指定されたグレード 5 ボルトは強力です: ASTM B348 [2][3][6][7] に基づいて最小引張 895 MPa、降伏 828 MPa です。鋼よりも硬くなく、伸びも低いため、トルクがかかると異なる挙動を示します。強度は仕様 — グレード 5、転造ネジ、正しいサイズ — に関するものであり、魔法ではありません。
7.3 チタンボルトとステンレス鋼ボルトの比較
ステンレスは安価で耐食性に優れています。チタンは約 40% 軽く [5]、単位重量あたりの強度が高く、錆びにくいです。1:1 軽量化ボルトキットの場合、チタンが最適です。予算に優しい耐食性を求めるなら、ステンレスでも十分です。ただ、それをチタンとは呼ばないでください。
7.4 チタンボルトは腐食したり焼き付いたりしますか?
チタンは本質的に錆びません。考慮すべき故障モードはかじりです。チタン製のねじは摩擦下で冷間溶接される可能性があります。予防策は簡単です。焼き付き防止(チタンの場合はニッケルフリー)、正しいトルク、チタンねじをチタン相手ねじに乾いた状態で取り付けないでください。
7.5 チタンボルトはどのくらい重量を軽減しますか?
同じスチール部品と比較して、ファスナーあたり約 40%。典型的な結果: オートバイのフェアリングとミラーのセットは数十グラムを節約します。フルハードウェアキットを使用すると、バイク全体で数百グラムを節約できます。回転部品とバネ下部品は 1 グラム単位でも重要です。
7.6 チタンボルトは再利用できますか?
ねじ山を検査し、トルク仕様に従ってください。重要なジョイントの場合、OEM の実践は材質に関係なく使い捨てです。表面ファスナーの場合、ねじ山がきれいで損傷していなければ、再利用しても問題ありません。
7.7 カーボンまたはアルミニウム上のチタン — 安全ですか?
チタンの不動態酸化膜により、チタンはカーボンファイバーやアルミニウムと組み合わせるのに最も安全な金属の 1 つになります。これが、航空宇宙用複合材料にチタン製ファスナーが使用される理由です [1]。激しい塩分環境では、エンジニアの指定に従って隔離または焼き付き防止を使用してください。
7.8 チタンボルトの本物と偽物の見分け方
3 つのチェックでほとんどの類似品を検出します。重量: 本物のグレード 5 M6 ボルトは、同じ鋼製ボルトより約 40% 軽い [5] - 「チタン」ボルトが疑わしく重いと感じられる場合、それはおそらくチタンではありません。磁石: グレード 5 チタンは非磁性です。強磁性部分はチタンではありません。書類作成: 工場証明書と化学報告書を求めてください。実際のグレード 5 では、アルミニウムが約 6%、バナジウムが 4% 含まれており、引張結果は 895 MPa 付近またはそれ以上です [2][3][6][7]。これらを提示できないサプライヤーは、ハードウェアではなく希望を売っていることになります。
7.9 どのようなチタンボルトのサイズが利用可能ですか?
アフターマーケットはメートル単位のハードウェアで動作します。M3 から M10 は日常的な範囲です。M4、M5、および M6 はオートバイのフェアリングと自転車のビルドを支配します。M6、M8、M10 は自動車およびシャーシの作業をカバーします。M12 以上では、重い構造上の位置に対応します。ピッチ (0.8、1.0、1.25、1.5 mm)、長さ、ヘッド スタイル、ドライブ (六角、ソケット、トルクス、フランジ、ボタン、コーン、ディスク) は、元の部品と一致するように選択されます。スチールをチタンに置き換える場合は、元のサイズとピッチを維持してください。チタンは素材のアップグレードであり、サイズダウンの言い訳ではありません。
8. チタン ファスナー サプライヤー (B2B) を精査する方法
再販、統合、または構築プログラムのためにチタン ファスナーを購入する場合、サプライヤーのプロセスが製品となります。このチェックリストを使用してください。
- グレードと認証: ASTM B348 グレード 5 棒グラフ、工場証明書、化学および機械レポート [2][3][6][7]。
- プロセスの透明性: 部品が鍛造品か、CNC 機械加工か、ハイブリッドかを尋ねます。ねじ山が転造されているか、切断されているか。
- QC の深さ: 寸法レポート、ねじ山の測定、引張および耐力試験、バッチトレーサビリティ、関連する場合は塩水噴霧。
- 仕上げ管理: バッチ間で一貫した陽極酸化処理の色 - 本格的な工場では電圧と膜厚を記録します。
- 商業条件: MOQ、リードタイム、サンプル、図面ベースのカスタム仕様、パッケージング、および OEM スタイルの文書。
危険信号: 証明書なし、グレード表示なし、グレードなしの「チタン合金」、材料コストをはるかに下回る価格、または独立したテストのためにサンプルを送ることをためらう。
TiAnswer では、標準ボルト キットから図面ベースのカスタム部品に至るまで、グレード 5 (TC4) チタン ファスナーを工場から直接製造しており、すべてのバッチに完全な文書が添付されています。カタログを閲覧し、サンプルをリクエストするか、図面をお送りください。弊社のパンフレットを信頼するよりも、弊社のボルトをテストしていただきたいと考えています。
9. 結論
チタンボルトは、認定されたバー、規律ある鍛造または機械加工、転造ねじ、管理された仕上げ、および高品質のゲートなど、緊密な製造チェーンの製品です。安価な類似品と本物のグレード 5 ファスナーの違いは色ではなく、プロセスです。このガイドの規格、テストレポート、質問を使用すれば、データが約束したとおりに機能するチタンボルトを購入できます。
参考資料
[1] PW Consulting、「世界のチタンファスナー市場 2026」(市場規模、CAGR、セグメントシェア、価格メモ)。
[2] ATI、「テクニカル データ シート: ATI Ti-6Al-4V、グレード 5 チタン合金 (UNS R56400)」 (物理的特性、ベータ トランザス、鍛造性)。
[3] thyssenkrupp、「Titan Grade 5」材料データシート (ASTM B348 機械的値、旋削およびフライス加工速度)。
[4] Patsnap Eureka、「グレード 5 チタン熱間加工: Ti-6Al-4V の高度な加工技術と最適化戦略」 (合金相とベータ トランザス)。
[5] TITST チタン、「M5/M6 チタン コーンヘッド六角穴付きボルト」製品仕様 (重量主張: スチールより約 40% 軽量)。
[6] 中国製、「高品質 ASTM B348 Gr5 Ti6Al4V チタン丸棒」(機械的特性表)。
[7] Alibaba、「CNC 加工用グレード 5 チタンロッド ASTM B348 Ti-6Al-4V」(基本パラメータ)。